
Ikke nøl med å kontakte når du trenger oss!
 Hjem / Nyheter / Bransjyheter / Frese M/C Kjøpeveiledning: Maskintyper, nøkkelspesifikasjoner og utvalgstips for butikker
Frese M/C Kjøpeveiledning: Maskintyper, nøkkelspesifikasjoner og utvalgstips for butikker
 2026.10.07
 Bransjyheter
Hva en Milling M/C faktisk gjør
En fresing m/c fjerner materiale med en flertanns roterende kutter mens arbeidsstykket forblir fastklemt til et bord. Den eneste setningen skiller fresing fra dreiing: på en dreiebenk spinner delen og verktøyet står stille; på en fresemaskin spinner verktøyet og delen mates forbi den.
Den forskjellen avgjør hva hver maskin gjør bra. Fordi fresing er et avbrutt kutt, med hver innsatskant i inngrep i bare en del av en omdreining, håndterer den flater, spor, lommer, skuldre, kilespor og konturformede overflater. Runde, aksialt symmetriske deler hører fortsatt hjemme på en dreiebenk.
De fleste moderne maskiner styres av CNC over tre til fem akser. Tre-akse modeller beveger seg kun i X, Y og Z. Fire- og femakse modeller legger til en eller to roterende akser, som lar flere flater maskineres i ett enkelt oppsett og fjerner gjenklemmingsfeil fra prosessen.
Fire strukturelle typer og hva hver enkelt håndterer
Før du sammenligner slag og aksetall, avgjør spindelretningen. Den bestemmer sponevakueringen, hvordan kutteren når delen, og hvor mye av kuttet operatøren faktisk kan se.
| Type | Spindel | Typisk arbeid | Hovedbegrensning |
|---|---|---|---|
| Vertikal | Vertikal, Z axis downward | Ansikter, lommer, formflater, boring og tapping | Spon evakuering fra dype hulrom |
| Horisontalt | Horisontalt | Slissing, sideflater av bokstype, fjerning av tungt materiale | Arbeidshold og visning er mindre praktisk |
| Universal | Justerbart eller svingbart hode | Vinkelfunksjoner, flere ansikter i ett oppsett | Litt lavere stivhet enn et dedikert design |
| Dobbel kolonne | Vertikal, carried on a bridge | Store deler, lange reiseavstander | Gulvplass og kjøpesum |
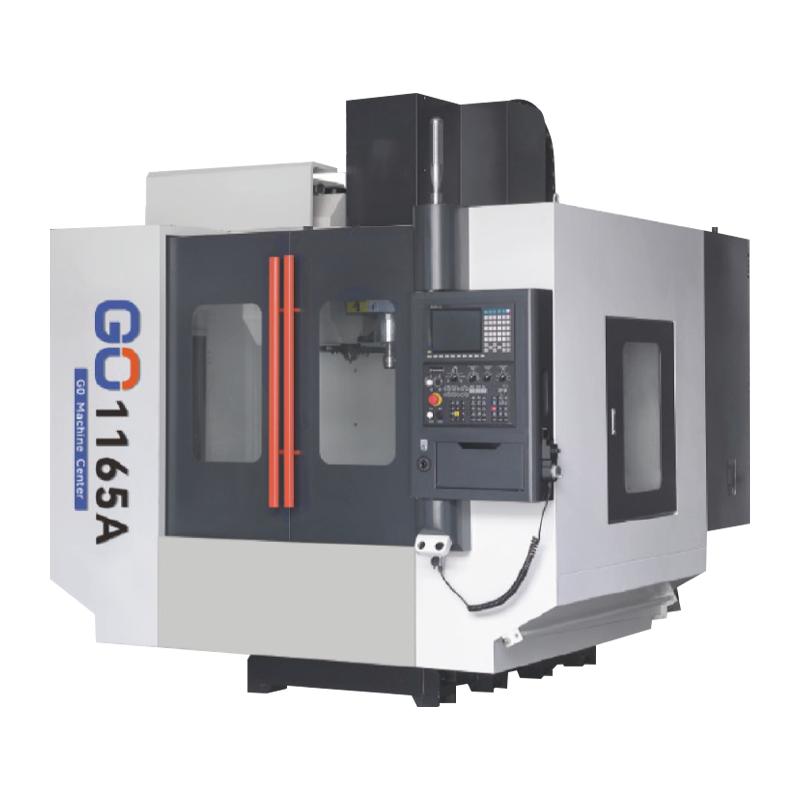
Vertikal er standard for generelt jobbarbeid. Operatøren ser rett inn i skjæresonen, arbeidsholderen er grei, og et roterende bord i fjerde akse kan legges til senere uten å bygge om maskinen. Denne kombinasjonen er grunnen til at et vertikalt maskineringssenter bærer mesteparten av den daglige fresebelastningen på et generelt verksted.
 Vertikal Machining Centre Det vertikale maskineringssenteret er et høyytelses CNC maskineringsutstyr egnet for presisjonsmaskinering av komplekse deler. Den bruker en høypresisjon C3-nivå ball... Se produkt →
Spesifikasjoner som faktisk flytter prisen
To maskiner kan oppgi samme X-aksevandring og fortsatt avvike med en faktor på to i pris. Gapet ligger under overskriften reisetallet. Sjekk disse punktene en etter en:
- Bordstørrelse og brukbar reise. Trekk fra plassen som tas av skrustikken, armaturene og eventuelt roterende bord. Et 800 mm X slag med en 150 mm armatur gir omtrent 650 mm for delen.
- Spindel avsmalnende og kraft. BT40 dekker det meste av middels tungt arbeid. BT50 og høyere dreiemomentklassifiseringer passer til tung spånfjerning i stål.
- Spindelhastighetsområde. En høy topphastighet hjelper verktøy med liten diameter og aluminium, men grovarbeidsytelsen bestemmes av dreiemomentet i den nedre enden av området.
- Rask traversering og skjærematingshastigheter. Raske hastigheter reduserer luftskjæretiden; skjærematingshastigheter bør oppgis ved en oppgitt skjæredybde, ikke isolert.
- Posisjonering og gjentatt posisjoneringsnøyaktighet. Dette er to separate tall. Gjentakelsesnøyaktighet styrer batchkonsistens; posisjoneringsnøyaktigheten styrer hvor nært verktøyet når det programmerte punktet.
- Verktøymagasinkapasitet og byttetid. Et lite magasin betyr hyppige stopp, og brikke-til-brikke-tid akkumuleres over et skift.
- CNC-system og kontrollerte akser. Bekreft ved aksept hvilke funksjoner som er aktivert, i stedet for å godta et løfte om at de kan legges til senere.
- Sponfjerning og kjølevæskehåndtering. I dype lommer og rømmearbeid forårsaker sponoppbygging defekter tidligere enn verktøyslitasje gjør.
Fresing eller dreiing: Tilpass maskinen til delen
Kjøpere velger ofte utstyr basert på det som allerede er på gulvet i stedet for på geometrien foran dem. En sikrere tankegang starter med delen:
- Roterende deler som aksler, hylser, flenser og beslag kjører raskest på en dreiebenk eller en horisontalt dreiesenter .
- Prismatiske deler som plater, hus, braketter og forminnsatser hører hjemme på en fres m/c.
- Deler som kombinerer begge funksjonene, for eksempel et ventilhus med freste puter, trenger enten to operasjoner eller ett pass på en dreiemølleplattform.
Hvis samme maskin skal dekke begge familier, er en treakset vertikal fres det mer praktiske utgangspunktet. Hvis arbeidsmengden i stor grad er produksjon av akseltype, er det å kjøpe en mølle først rett og slett feil rekkefølge.
Komponenter som bestemmer langsiktig nøyaktighet
Innledende nøyaktighet kommer fra montering. Nøyaktighet etter fem år kommer fra delene selv. Rangert etter effekt på den ferdige overflaten, er disse elementene det er verdt å spørre en leverandør om:
- Spindelmontering. Lagerarrangement, forspenning og termisk oppførsel avgjør om overflatekvaliteten holder seg på toppen av hastighetsområdet.
- Føringsveier. Boksveier motstår tunge skjærebelastninger; lineære skinner tillater raskere stryk og holder nøyaktigheten lenger. Valget bør følge skjæretypen, ikke en generell preferanse.
- Kuleskruer. Forspenningsklasse og ledning påvirker tilbakeslag og hvor repeterbart aksen går tilbake til posisjon.
- Castings. Harpiks-sandjern, riktig eldet og sjenerøst proporsjonert, demper vibrasjoner. En lett seng overfører det, og resultatet vises som skravlemerker på arbeidsstykket.
- CNC system. Kontrollen bestemmer hvilke sykluser som er tilgjengelige og hvordan maskinen kan utvides senere.
For store, tunge arbeidsstykker beveger strukturen seg opp til en broformet design der spindelen bæres på en tverrbjelke og bordet forblir fast, slik at maskinen ikke trenger å flytte delens masse.
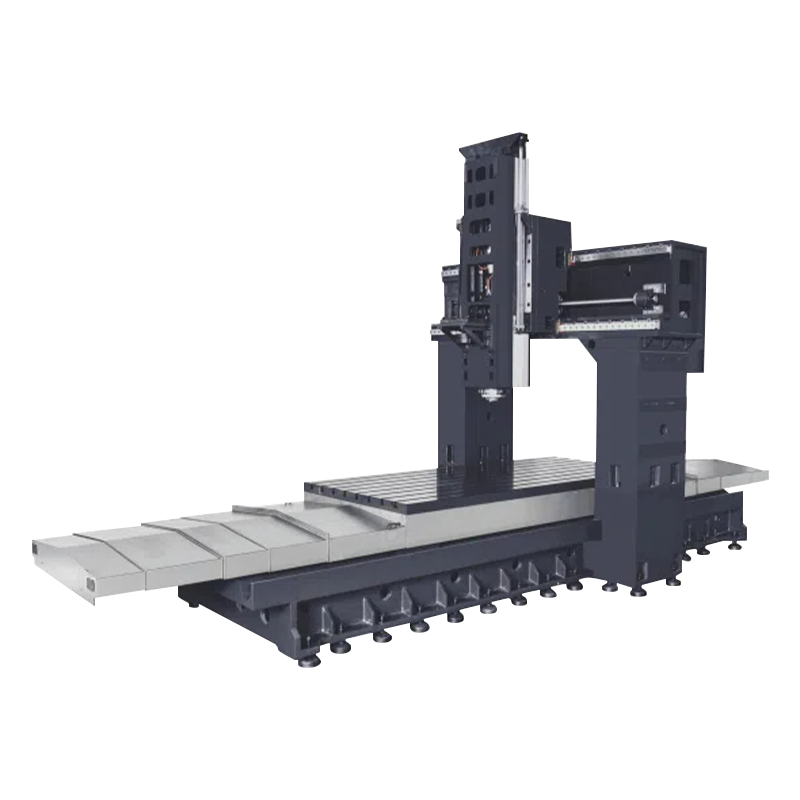 Dobbel kolonne maskineringssenter Bore- og tappemaskiner bruker konfigurasjoner av høy kvalitet, slik som ‘Gintech PMI’, ‘Shangyin HIWIN’ eller ‘THK’ C3-grade kuleskruer, P4-klasse lagre, ‘Speedcn’ dire... Se produkt →
Fire feil kjøpere fortsetter å gjenta
- Kjøp på reise alene. En maskin som passer til delen på papir passer kanskje ikke til armaturet, rotasjonsbordet og kjølevæskebeskyttelsene også.
- Velge en spindel etter topphastighet. En spindel på 12 000 o/min med lavt dreiemoment stopper i kraftig stålkutt, mens en langsommere, mer vridende spindel fullfører den samme jobben uten å klage.
- Undervurderer spon- og kjølevæskehåndtering. Fangede spon skjæres på nytt ved neste passering, noe som viser seg som dårlig finish og akselerert innsatsslitasje snarere enn som en åpenbar feil.
- Godta statiske geometriresultater uten testkutt. Geometrisjekker bekrefter justering, men kun et testkutt på ditt eget materiale ved dine egne parametere bekrefter at maskinen vil holde toleranse i produksjonen.
Hvor en konvensjonell fresing M/C fortsatt gir mening
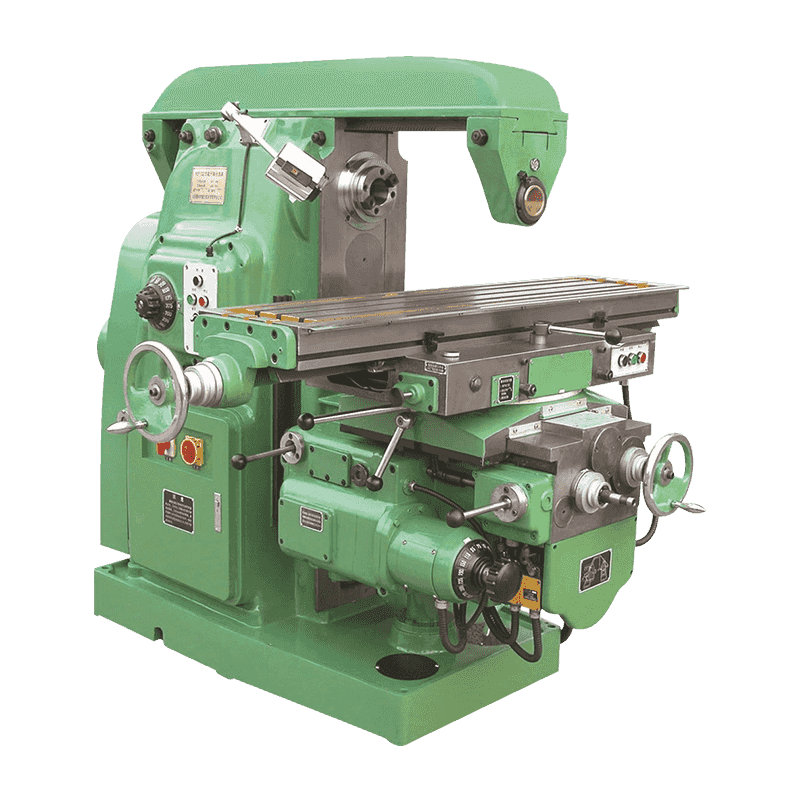
Ikke alle jobber trenger en CNC-kontroll. I vedlikeholdsverksteder, verktøyarbeid og treningsmiljøer i ett stykke, koster en manuell kne-fres med dreibart hode og håndmating mindre, setter opp raskere og er lettere for en ny operatør å nærme seg.
En universell løftebordsmaskin i denne klassen håndterer flate flater, kantede overflater, spor og kilespor. Det kan ikke matche repeterbarheten til en servodrevet akse, men der kravet aldri krevde den repeterbarheten i utgangspunktet, spiller ikke gapet noen rolle.
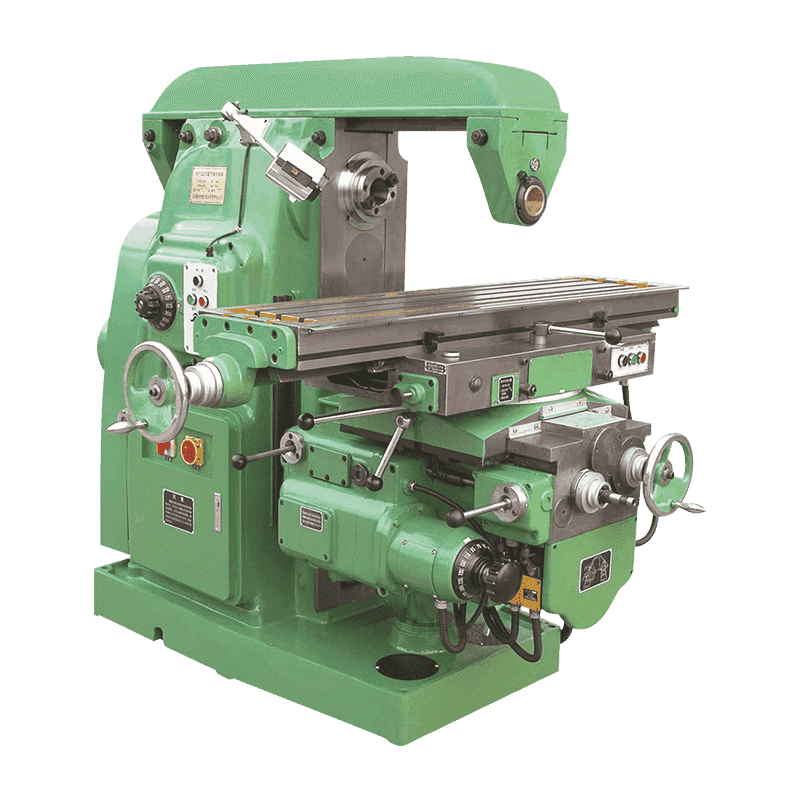 X6132 Universal Løftebord Fresemaskin Produktintroduksjon og bruk Denne verktøymaskinen er en slags sterk metallskjærende maskinverktøy, maskinverktøyet har sterk stivhet, et bredt matehastighetsområde og kan... Se produkt →
Aksepttesting og daglig omsorg
Kjør aksept på dine egne deler. Leverandørleverte prøvestykker er nyttige for sammenligning, men de gjengir sjelden materialet, inventaret eller toleransene til ekte produksjon.
- Geometrisjekk. Verifiser retthet, retthet og radiell spindelavløp mot de publiserte tallene før du kvitterer.
- Prøvekutt. Bearbeid materialet med dine vanlige parametere og mål den ferdige overflaten mot tegningstoleransen.
- Kontinuerlig løping. Kjør en fire til åtte timers syklus og se spindeltemperatur, aksedrift og gjentatt nøyaktighet over hele skiftet.
- Daglig rutine. Fjern spon, sjekk veismøringen og bekreft kjølevæskekonsentrasjonen før dagens første kutt.
- Kvartalsvis inspeksjon. Sjekk kuleskruespillet og føringsbanens tilstand, og niveller maskinen på nytt hvis fundamentet har flyttet seg.
Ta den tilbake til maskinen på gulvet
En fresing m/c velges på tre ting: delenes geometri, det reelle størrelsesområdet du skal kjøre, og verktøy-til-verktøy-produktiviteten hvert skift krever. Avgjør de først, og spesifikasjonslisten skriver stort sett seg selv.
Ningbo Hongjia CNC har bygget metallskjæreutstyr siden 2006, med en katalog som dekker horisontale dreie- og fresesentre, vertikale dreiebenker, fresesentre og konvensjonelle maskiner. Et vertikalt maskineringssenter dekker hoveddelen av generelt fresearbeid, en dobbelsøylet struktur dekker store deler, og en universell løftebordfres fyller gapet der en CNC-kontroll ikke er nødvendig i det hele tatt.
Hvis du vil at utvalget skal sjekkes opp mot spesifikke tegninger og toleranser, send deldetaljene i stedet for å bla i katalogen alene. Bakgrunnen for produksjonsoperasjonen er angitt på om Ningbo Hongjia CNC side.
