
Ikke nøl med å kontakte når du trenger oss!
 Hjem / Nyheter / Bransjyheter / CNC Mill vs CNC Dreiebenk: Hvordan velge riktig CNC-maskin for butikken din
CNC Mill vs CNC Dreiebenk: Hvordan velge riktig CNC-maskin for butikken din
 2026.10.21
 Bransjyheter
Klokken 08.00 oppgir en butikk en 45 mm 4140 aksel med kilespor og en 6061 aluminiumsbrakett med seks hull. Ved 09.00 er spørsmålet kjent: Kjøp en CNC dreiebenk, en CNC fres eller begge deler? Det korte svaret er at dreiebenken spinner arbeidsstykket, mens fresen snurrer verktøyet. Den enkelt forskjellen avgjør hvilke funksjoner som er lønnsomme, hvilke toleranser som kan repeteres, og hvilken maskin som betaler tilbake først.
Det korte svaret: Rotasjon avgjør maskinen
Hvis mesteparten av verdien er i ytre diameter, innvendig diameter, flater, spor, gjenger og konsentrisitet rundt en senterlinje, er en CNC dreiebenk vanligvis det lavere risikovalget. Hvis verdien er i lommer, spor, boltemønstre, flate flater, vinkler og hull som ikke deler en enkelt senterlinje, er en CNC-fres den naturlige passformen. Tabellen nedenfor viser de kjernemekaniske forskjellene som driver denne beslutningen.
| Beslutningsfaktor | CNC dreiebenk | CNC fres |
|---|---|---|
| Primær bevegelse | Arbeidsstykket roterer | Skjæreverktøy roterer |
| Arbeidshold | Chuck, spennhylse, frontplate, stangmater | Skruestikk, armatur, klemmer, gravstein |
| Typisk verktøy | Dreieinnsatser, borestenger, bor, kraner | Pinnfreser, planfreser, bor, kraner, rømmere |
| Beste delfunksjoner | OD, ID, flater, spor, gjenger, avsmalninger | Lommer, spor, flater, vinkler, hullmønstre |
| Felles grense | Off-senter og prismatiske funksjoner trenger direkte verktøy | Runde deler kan være trege uten en roterende akse |
Hvordan hver maskin fjerner metall
CNC dreiebenk: delen roterer
På en 2-akset dreiebenk beveger X- og Z-aksene tårnet mens spindelen holder og roterer arbeidsstykket. Stangstokk, chuckkjever, spennhylser og bakstokker holder delen. Maskinen dreier utvendige diametre, borer innvendige diametre, fronter ender, kutter spor, gjenger og borer på senterlinjen. Et dreiesenter legger til bevegelse av C-aksen, verktøy i spenning, Y-aksevandring eller en underspindel. Det lar den frese flater, bore hull utenfor midten og banke uten å flytte delen til en annen maskin.
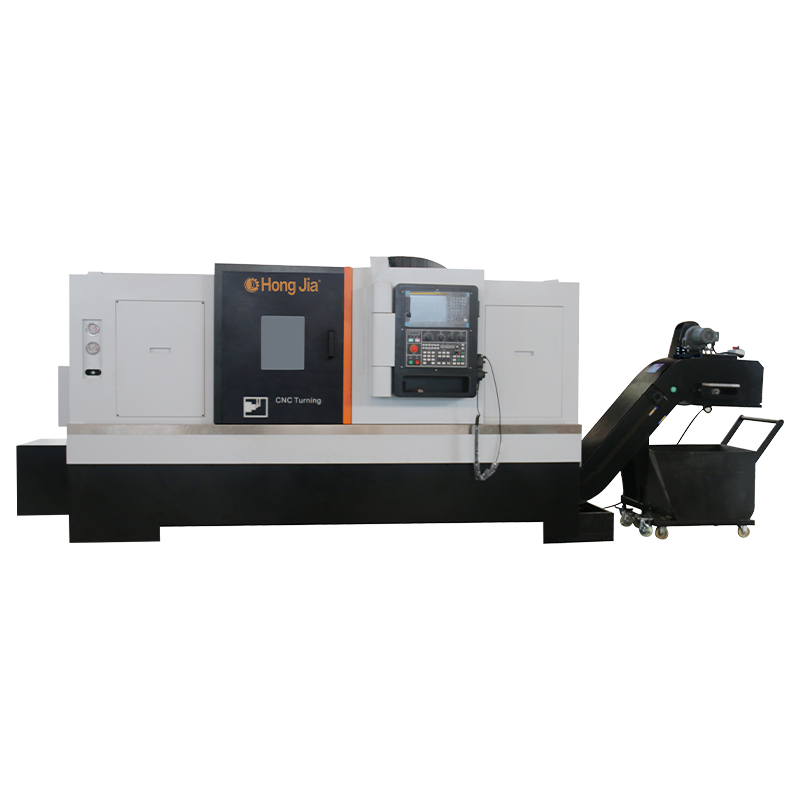
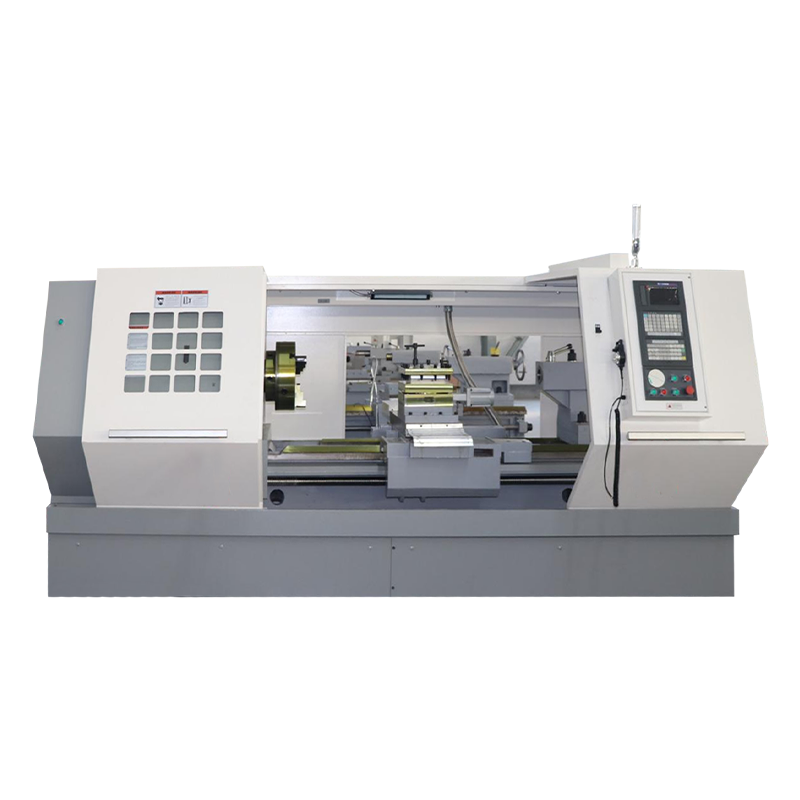
 CK6150 Høyeffekt CNC horisontal dreiebenk for aksel- og skivebearbeiding En CNC horisontal dreiebenk med X/Z semi-lukket sløyfekontroll, C3 kuleskruer og en firestasjons verktøyholder, egnet for aksler, skiver, foringer og skrue-type arbeidsstykker. Se produkt →
CNC fres: verktøyet roterer
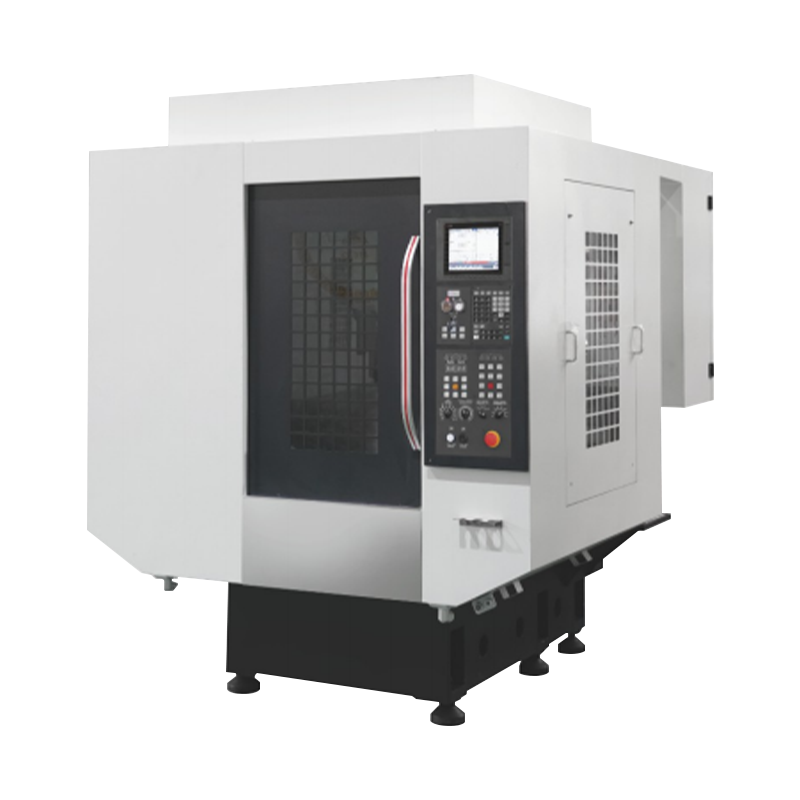
En 3-akset vertikal fres flytter bordet i X og Y mens spindelen beveger seg i Z. Arbeidsstykket forblir fastklemt til en skrustikke, armatur eller gravstein. Pinnefreser, planfreser, bor og kraner fjerner materiale fra flate overflater, lommer, spor, konturer og hullmønstre. En 4. akse legger til rotasjon rundt X, og en 5. akse legger til tilt for komplekse vinkler og underskjæringer. For høyhastighetsboring og tappboring kan en dedikert tappboremaskin utkonkurrere et generelt vertikalt maskineringssenter fordi den skifter verktøy raskere og kjører kortere avstander.
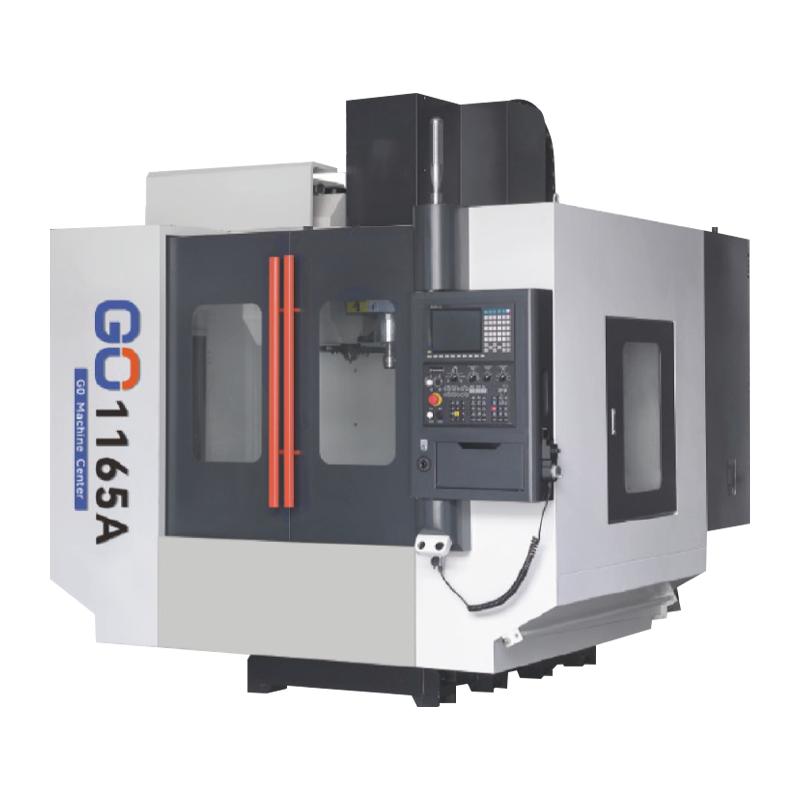
 Vertikalt maskineringssenter for presisjons-kompleksfresing Et vertikalt CNC-bearbeidingssenter med C3-kuleskruer, rulleføringer, P4-lagre og automatisk verktøyskifte, med valgfri høyhastighetsspindel eller nitrogenbalansering for presisjons komplekse deler. Se produkt →
Delgeometri og toleranse-stabling: Hvor prosjekter går galt
Kjøpere sammenligner ofte spindelhastighet og aksetall, men geometri og toleranse-stabel bestemmer prosessen. En rund del med en konsentrisitet på 0,02 mm er ikke bare "rund"; det kan trenge ett oppsett på en dreiebenk. Flytt den til en mølle, og du kan trenge et roterende bord, en tilpasset armatur og mer oppsettstid. Omvendt kan et hus med flat monteringsflate, plugghull og en lomme se enkelt ut på en dreiebenk med strømførende verktøy, men Y-aksens bevegelse og stivhet kan begrense nøyaktigheten.
- Aksler, tapper, foringer og beslag: dreiebenk først.
- Flenser og skiver: dreiebenk for OD, ID og boltsirkel hvis strømførende verktøy er tilgjengelig; mølle hvis fresefunksjoner dominerer.
- Hus, plater og braketter: fres først.
- Forminnsatser, lommer og ribber: fres først; 3-akset kan være nok, mens 5-akset hjelper med underskjæringer.
- Blandede deler: vurder mill-turn eller to maskiner i stedet for å tvinge en plattform.
En praktisk toleransesjekk: hvis tegningen har en enkelt senterlinje og de fleste dimensjonene er diametrale, velg en dreiebenk. Hvis dimensjoner kommer fra et flatt datum og inkluderer sann posisjon, firkantethet og flathet over flater, velg en fres. Hvis begge er til stede, betyr prosessplanen mer enn maskinetiketten. For en oversikt over grunnleggende dreiing og fresing i vanlig språk, Hongjia CNC'er nybegynnerguide til CNC-drei- og freseteknologi er nyttig.
Aksetelling, Live Tooling og Mill-Turn Middle Ground
En 2-akset dreiebenk er ikke en svak maskin; det er en fokusert maskin. Den kan snu, vende, bore på midten, banke på midten og gjenge. En 3-akset fres er også fokusert: X, Y og Z med et fast arbeidsstykke. Forvirring starter når levende verktøy, C-akse, Y-akse, underspindler og roterende bord kommer inn i tilbudet.
Levende verktøy på en dreiebenk lar deg frese flater, bore hull utenfor midten og banke uten å flytte delen. Det sparer et ekstra oppsett og beskytter konsentrisitet. Men live-verktøy er ikke en full VMC. Hvis delen trenger dype lommer, lange endefreser eller tung planfresing, vinner vanligvis en fres.
Automatisk dokking med dobbel spindel og treakset synkron bearbeiding er eksempler på dreiebenkkonfigurasjoner som reduserer håndtering av komplekse akseldeler. Avveiningen er programmeringskompleksitet, verktøykostnader og operatørferdigheter.
 NC-106DS dobbel spindel automatisk dokking horisontalt dreiesenter Et dreiesenter med dobbel spindel som kombinerer dreiing, boring, boring, fresing og tapping, med automatisk arbeidsstykkedokking for å redusere fastklemming og støtte komplekse deler i ett oppsett. Se produkt →
Syklustid, kostnad og gjennomstrømning: Den praktiske matematikken
Maskinpris er kun én linje i beregningen. Den virkelige sammenligningen inkluderer oppsettstid, verktøy, festekostnader, skraphastighet, arbeidskraft, gulvplass og strøm. En CNC dreiebenk med stangmater kan kjøres uten tilsyn i timevis på en familie av runde deler. En CNC-fres med en gravsteinsfeste kan kjøre flere deler per syklus, men armaturet og CAM-programmeringen kan ta lengre tid å bevise.
- Anslå syklustid per del, ikke per funksjon.
- Legg til oppsett og armaturavskrivning over bestillingsmengden.
- Sjekk bar lager eller blank kostnad; dreiebenker starter ofte fra stang, freser fra plate eller støping.
- Tell hvor mange oppsett delen trenger. Hvert ekstra oppsett legger til feil og arbeid.
- Test flaskehalsen: sponevakuering, verktøyskifte, spindelakselerasjon eller operatørbelastning.
For arbeid med lavt volum, høyt blandet arbeid, kan en 3-akset fres og en 2-akset dreiebenk være mer fleksible enn én fresemaskin, fordi hver maskin er enklere å programmere og vedlikeholde. For runde deler med stort volum vinner ofte en dreiebenk med strømførende verktøy og en underspindel på kostnaden per del. For prismatiske deler med stort volum vinner en VMC med paller eller en boremaskin.
Arbeidsflyt for programmering, operatører og butikk
Dreiebenkprogrammering sentrerer seg om en roterende del og en tårn- eller gjengverktøyplate. Du tenker i diametre, flater og senterlinjer. Freseprogrammering sentrerer seg om et koordinatsystem festet til arbeidsstykket. Du tenker på arbeidsforskyvninger, verktøylengdeforskyvninger og kutterkompensasjon. Begge bruker G-kode, men oppsettarkene, verktøybibliotekene og sonderingsrutinene er forskjellige.
Operatørferdigheter er en skjult kostnad. En dreiebenkoperatør kan være komfortabel med chuckkjever, stangmatere og verktøyslitasje på innsatser. En mølleoperatør kan være komfortabel med skrustikk, inventar, kantfinning og CAM-simuleringer. Hvis laget ditt er sterkt på ett område, bør den første maskinen matche den styrken. En ny maskin som ingen kan sette opp, blir raskt en flaskehals.
Kjøpssjekkliste for CNC Mill vs CNC Dreiebenk
- Delkonvolutt og vekt: sjekk sving, chuckstørrelse, stangkapasitet, bordstørrelse og belastningsgrenser.
- Aksevandring: dreiebenk X og Z pluss bakstokk; fres X, Y og Z pluss spindelnese til bord.
- Spindel: hastighet, kraft, dreiemoment, konisk og gjennomgående kjølevæske.
- Verktøy: tårnstasjoner, strømførende verktøy, ATC-kapasitet og verktøyavsmalning.
- Nøyaktighet: posisjonering, repeterbarhet, termisk vekst og tilbakeslag.
- Automatisering: stangmater, portallaster, palleveksler eller robotcelle.
- Service: installasjon, opplæring, reservedeler og lokal support.
En god regel er å kjøpe for 80 prosent av ditt nåværende arbeid og sette ut de resterende 20 prosentene til ordremønsteret er klart. Det reduserer risikoen for å kjøpe en fres for én lomme eller dreiebenk for én gjenget boring.
Hvor Hongjia CNC passer i en dreie- eller freseplan
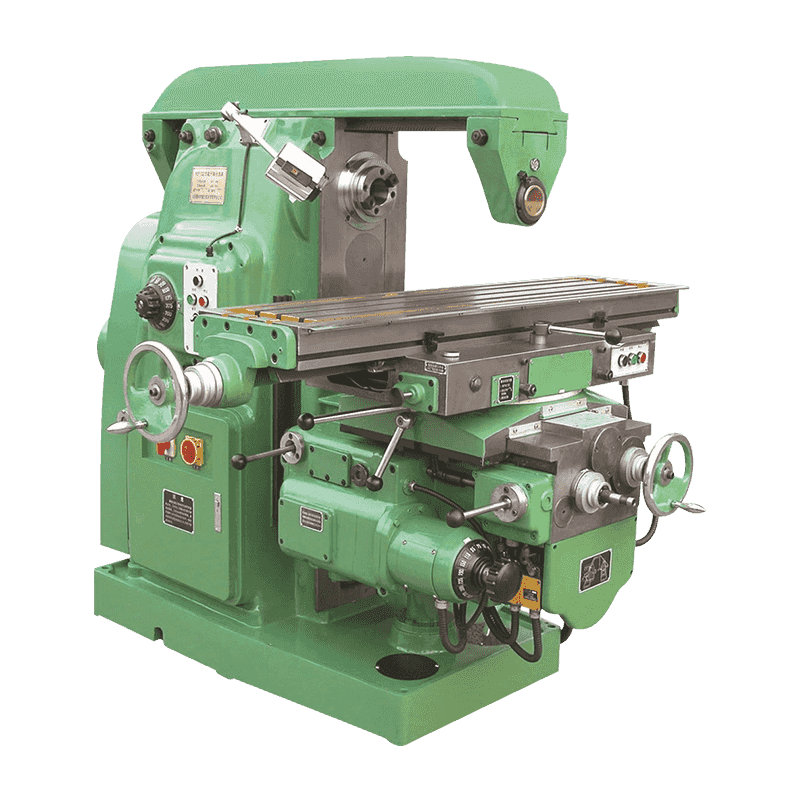
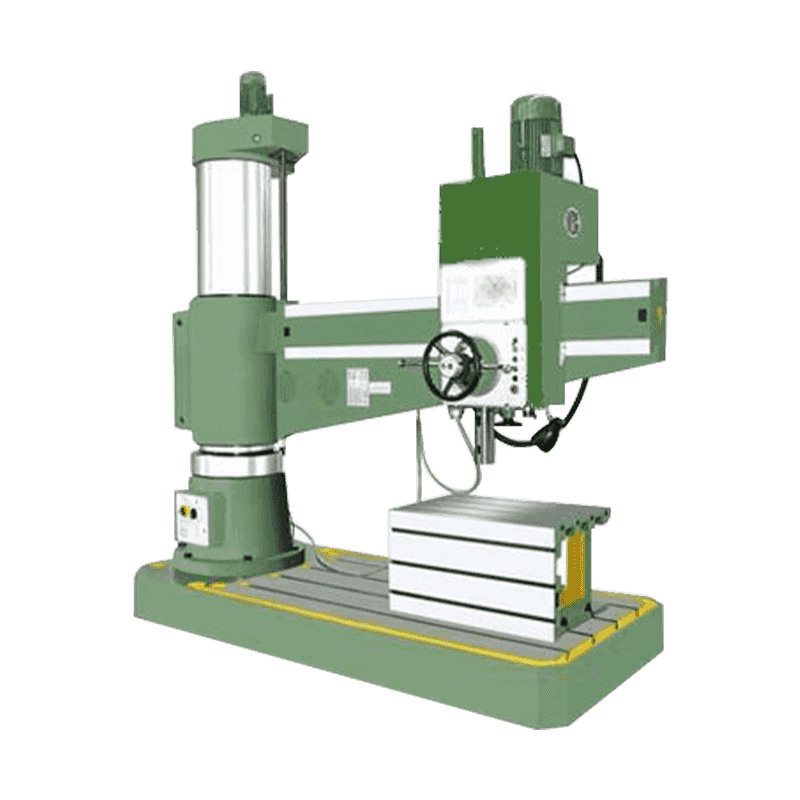
Hongjia CNC bygger metallskjæreutstyr fra sin base i Ningbo, Kina, med horisontale CNC-dreie- og frese-serier, vertikale dreiebenker, fresesentre og vanlige dreie-, frese- og boremaskiner. Den horisontale serien inkluderer CK6140, CK6150, CK6163 og CK6180 dreiebenker, pluss NC106, NC108, NC110 og NC112 dreiesentre med D-, DY- og DS-varianter. Fresesenterserien dekker vertikale maskineringssentre, dobbeltsøylede maskineringssentre, høyhastighets boresentre og bore- og tappemaskiner. Selskapet oppgir mer enn 20 års bransjeerfaring, årlig produksjon på 1000 enheter og mer enn 500 kunder.
Dette området er viktig når du sammenligner en CNC-fres vs en CNC-dreiebenk. En leverandør som tilbyr både dreie- og freseplattformer kan hjelpe deg med å matche maskinen til delen i stedet for å tvinge delen til én teknologi. Hvis arbeidet ditt for det meste er rundt, start med en horisontal dreiebenk eller dreiesenter. Hvis arbeidet ditt for det meste er prismatisk, start med et vertikalt maskineringssenter. Hvis du har begge deler, planlegg prosessen rundt funksjonen som kontrollerer toleransen.
Du kan se Hongjia CNCs produksjonsbakgrunn og fabrikkdetaljer for mer om produksjons- og tilpasningstilnærmingen.
CNC mølle vs CNC dreiebenk er ikke en konkurranse. Det er en prosessavgjørelse. Tell de diametrale funksjonene, tell de flate funksjonene, sjekk toleransestablingen og beregn kostnaden per varedel. Maskinen som fjerner flest oppsett og holder det strammeste datumet er vanligvis den som betaler tilbake først.
