
Ikke nøl med å kontakte når du trenger oss!
 Hjem / Nyheter / Bransjyheter / Presisjonsbearbeiding for medisinsk utstyr: utstyr, materialer og kvalitetsstandarder
Presisjonsbearbeiding for medisinsk utstyr: utstyr, materialer og kvalitetsstandarder
 2026.10.28
 Bransjyheter
Hvert sitat av medisinske komponenter inneholder et øyeblikks dømmekraft. En beinskruetegning viser gjengestigning, hodediameter og et toleransebånd på noen få mikron. Leverandøren må bestemme om prosessen kan holde den, ikke bare én gang, men for hver del i partiet. Den beslutningen er der presisjonsmaskinering for medisinsk utstyr virkelig begynner. Den bestemmer maskinen, verktøybanen, kjølevæskestrategien, målemetoden og dokumentasjonssporet.
Hva teller som presisjonsbearbeiding for medisinsk utstyr
Presisjonsmaskinering for medisinsk utstyr er en kontrollert produksjonsprosess der CNC-utstyr produserer komponenter med dimensjoner, overflatekvalitet og materialintegritet som er repeterbare nok til å bestå regulatorisk gransking og fungere trygt i menneskekroppen. I praksis betyr det flere krav som går utover en grunnleggende maskinspesifikasjon.
- Kritiske dimensjoner trenger vanligvis toleransebånd fra ±0,005 mm til ±0,013 mm.
- Krav til overflatefinish kan kreve Ra 0,4 µm eller lavere på implantatoverflater.
- Kanter må være gratfrie, uten utsmurt materiale som kan skjule sprekker eller forurensning.
- Materialidentitet og produksjonsposter må forbli sporbare fra barlager til ferdig enhet.
Disse kravene er ikke separate. En dårlig stiv maskin kan tillate skravling, som skader overflatefinishen. En termisk ustabil spindel kan forårsake drift over en lang produksjonsperiode, noe som bryter repeterbarheten. Det praktiske resultatet er at maskinering av medisinsk utstyr bare er like god som maskinplattformen, verktøystrategien og prosessdesignet.
| Enhetskategori | Typiske komponenter | Maskineringsvekt |
|---|---|---|
| Deler av implantatkvalitet | Benskruer, spinalbur, acetabulære skjell | Tette diametre, gjengeformer, Ra 0,4 µm eller lavere |
| Kirurgiske instrumenter | Gripere, sakser, håndtak, trokarer | Gradfrie kanter, repeterbare passformer, korrosjonsbestandig finish |
| Diagnostiske og brukbare hus | Kapslinger, koblinger, sensorkropper | Tynne vegger, presise hullplasseringer, fine ytre overflater |
Materialer Form Både delen og maskinvalget
Materiallisten for medisinsk utstyr deler seg i to brede grupper: biokompatible metaller og høyytelsespolymerer. Hver gruppe legger forskjellig belastning på maskinverktøyet og skjæreverktøyet.
Biokompatible metaller
Rustfritt stål, titanlegeringer og kobolt-krom er vanlige for implantater, fikseringsenheter og kirurgiske instrumenter. Titan er sterkt og korrosjonsbestandig, men det har også dårlig varmeledningsevne og en sterk tendens til å herde. Det krever stabilt spindelmoment, stiv verktøyholding og en disiplinert kjølevæskestrategi.
Medisinske polymerer
PEEK, PEI og andre tekniske polymerer vises i spinal interbody-enheter, instrumenthåndtak og radiolucente komponenter. Maskinering av polymerer krever skarp geometri, kontrollert varme og ren sponevakuering for å unngå smelting eller riving av materialet. En maskin som produserer en god ståldel produserer ikke automatisk en god PEEK-del.
Når du velger utstyr er spørsmålet ikke bare om maskinen kan kutte disse materialene. Spørsmålet er om spindelen, kjølevæskeleveringen, sponhåndteringen og aksestivheten kan holde den nødvendige toleransen over et fullstendig produksjonsskift.
Dreieoperasjoner som definerer implantat- og instrumentkvalitet
Mange ortopediske komponenter starter som stang eller stang. Benskruer, pinneinnsatser, driveraksler, prøveinstrumenter og gjengedannende komponenter har alle sylindriske egenskaper som produseres mest effektivt ved å dreie. I disse jobbene er beslutningen ikke bare matehastighet. Det er om spindelen, tårnet og verktøybanen kan opprettholde en stabil skjæredybde i herdede eller arbeidsherdende legeringer.
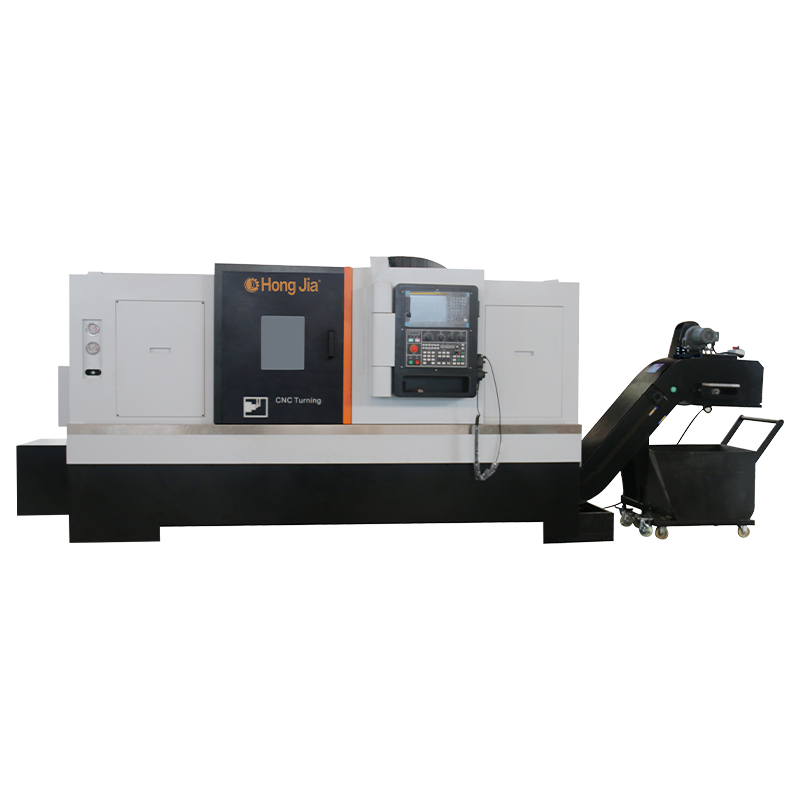
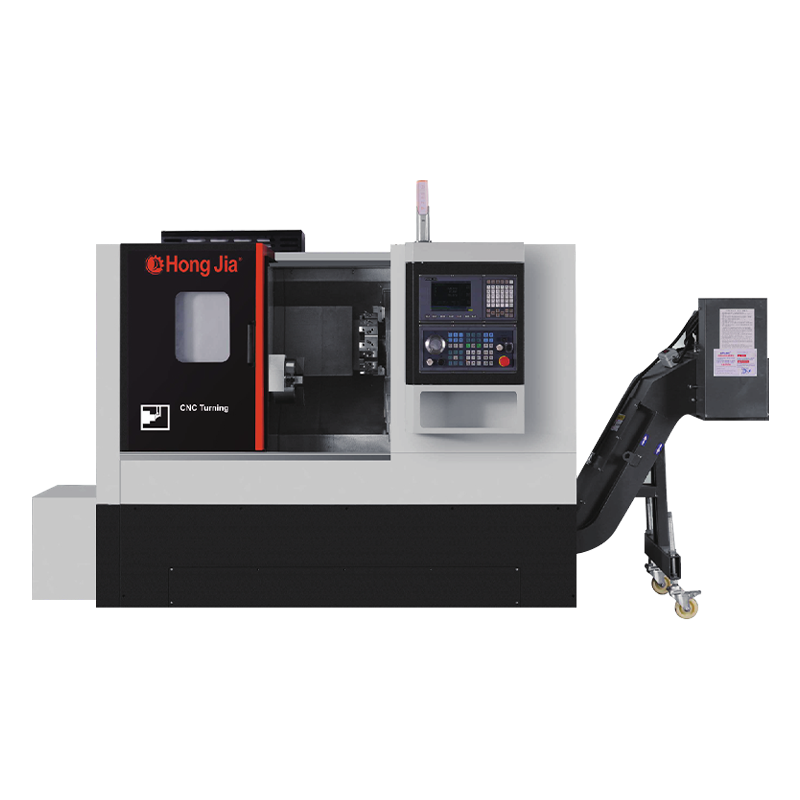
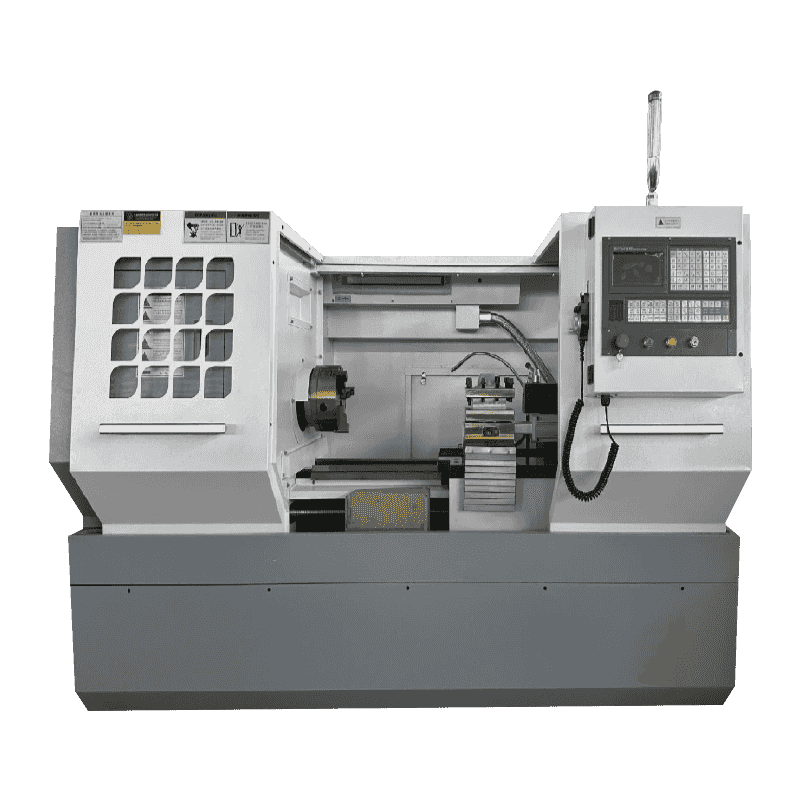
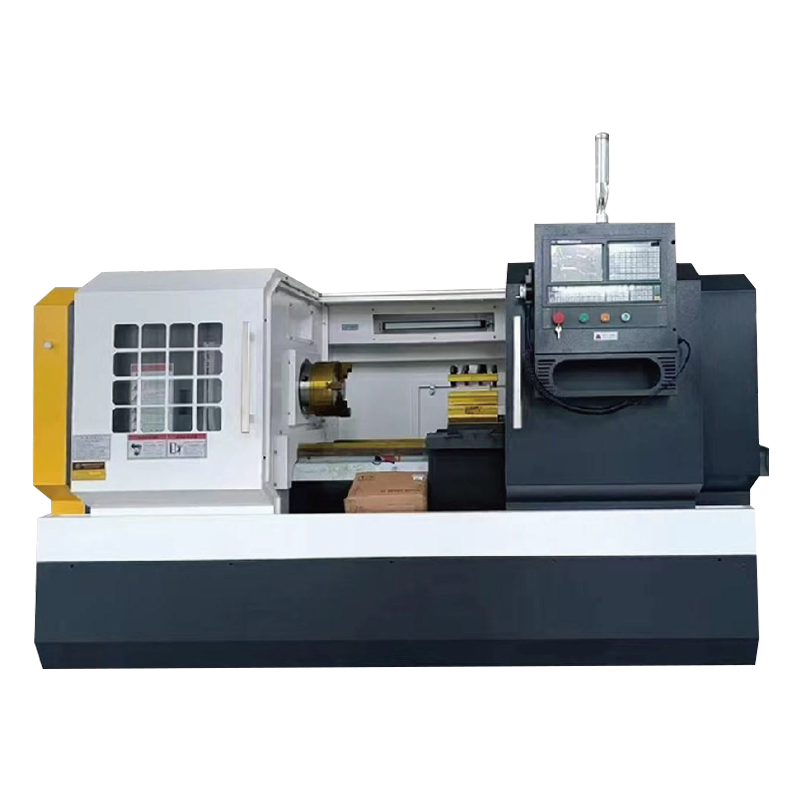
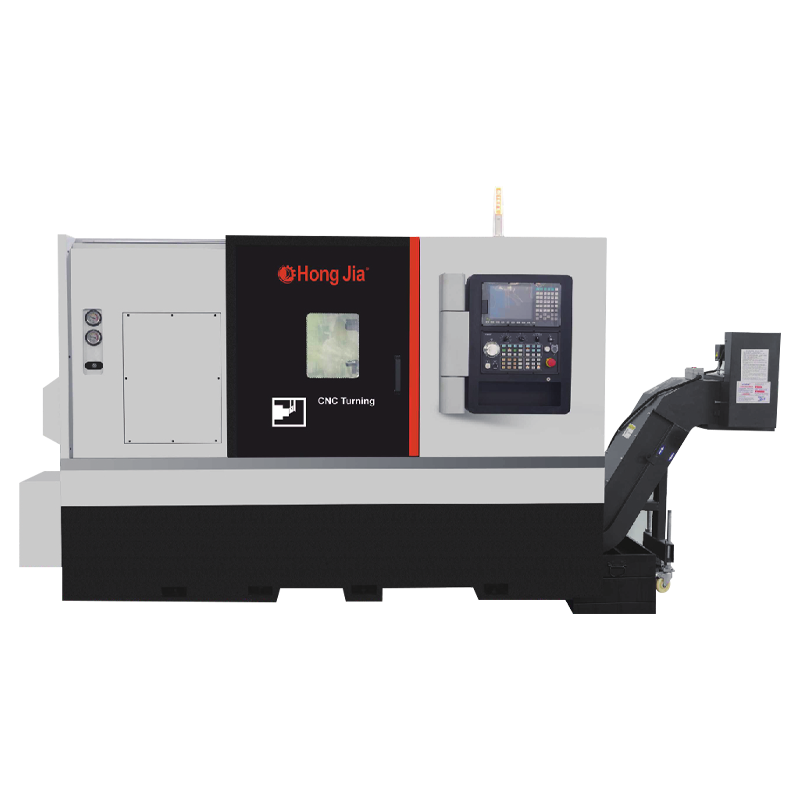
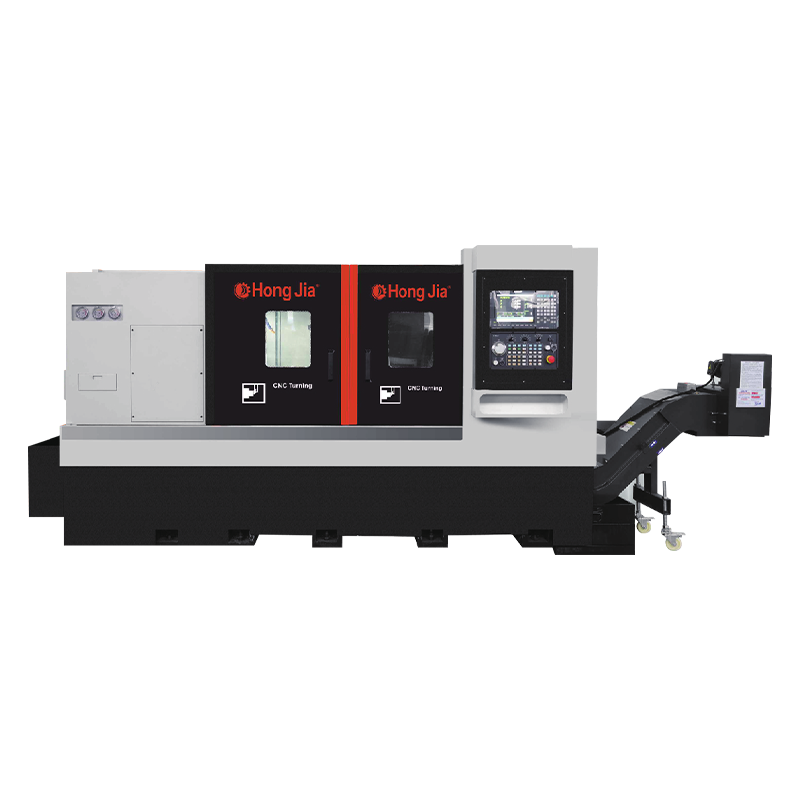
Butikker som trenger en mekanisk stabil plattform for denne typen arbeid starter ofte med et presisjonsdreiesenter designet for lav vibrasjon og god termisk oppførsel. Maskinen må holde et repeterbart forhold mellom spindelen, verktøyspissen og den ferdige diameteren over lange sykluser. Når det grunnleggende forholdet er stabilt, kan resten av prosessen optimaliseres rundt verktøy, kjølevæsketrykk og prosessmåling.
 NC110 presisjonsmekanisk spindel horisontalt dreiesenter Designet for stabil liten sylindrisk dreiing, kombinerer dette senteret en hydraulisk trekjeft chuck og innebygd høyhastighetsspindel med en stiv struktur for repeterbar presisjon og effektiv kutting. Se produkt →
For små sylindriske deler er dreiesenteret ofte den høyest risikooperasjonen i hele prosessen. Hvis dreiingen er ustabil, kan ingen nedstrøms fresekorreksjon gjenopprette toleransen.
Fresing og boring for komplekse geometrier og hullmønstre
Kirurgiske instrumenthus, boreføringer, beinskjæringsføringer og diagnostiske innkapslinger inneholder ofte utfreste lommer, tynne baner og flere hullposisjoner. Et enkelt oppsett på et kapabelt maskineringssenter er vanligvis sikrere enn å flytte en del gjennom flere manuelle maskintrinn.
For arbeid med medisinsk utstyr trenger et maskineringssenter mer enn aksehastighet. Den trenger forutsigbar stivhet, god sponevakuering og nok programkapasitet til å håndtere fine etterbehandlingspass og stramme posisjonstoleranser. Høyhastighets bore- og tappeoperasjoner stiller også store krav til synkronisert aksebevegelse og repeterbarhet for verktøyskift.
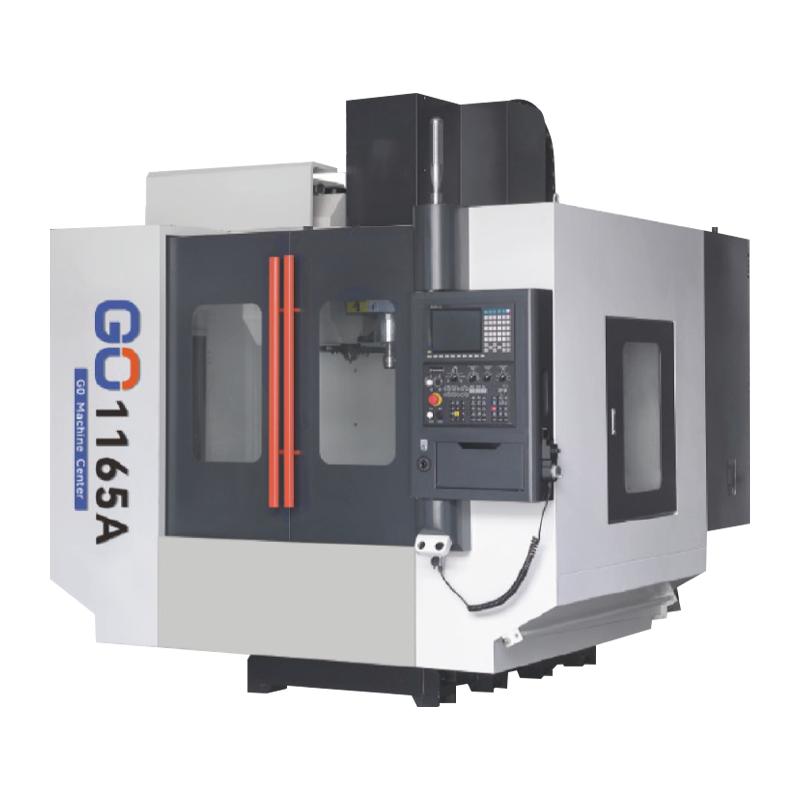
 1165A Høyhastighets Høypresisjon Heavy-Duty Maskineringssenter Med en bred, tung belastning, importerte lineære føringer og forspente akseskruer, støtter dette maskineringssenteret høyhastighetsboring, tapping og finfinishing for medisinske deler med tett toleranse. Se produkt →
Typiske medisinske maskineringssekvenser på en CNC-fres
- Planfres kritiske parringsflater for å etablere flathet.
- Avslutt konturlommer og hulrom med lette radielle kutt.
- Bor og rømme styrehull som er på linje med ledsagende komponenter.
- Avgrad og kontroller kantene før delen flyttes til rengjøring og inspeksjon.
Kvalitetssystemer og prosesskontroll som beskytter pasienter
Maskinen i seg selv skaper kun geometri. Systemet rundt det skaper tillit. I produksjon av medisinsk utstyr er ikke en enkelt god første artikkel nok. Prosessen skal levere samme resultat i parti etter parti, på forskjellige operatører, forskjellige skift og forskjellige råvarepartier.
Prosesskontroller
- Undersøking før kritiske funksjoner er ferdige
- Verktøyslitasjeovervåking og automatisk kompensering
- Kjølevæsketrykk og temperaturkontroll
- Maskinkalibreringsposter knyttet til produksjonspartier
Dokumentasjonsvirkelighet
En medisinsk prosess må kanskje tilfredsstille ISO 13485-kravene. CNC-maskinbyggeren sertifiserer ikke enheten din, men den skal levere kalibreringsdokumentasjon, elektriske og mekaniske spesifikasjoner og vedlikeholdsveiledning som støtter valideringen din. Uten disse postene er en maskin bare maskinvare.
Når du sammenligner utstyr, se på hvordan kontroll- og syklusdesignet støtter repeterbar produksjon. Se spesielt gjennom hvordan moderne dreie- og freseplattformer oppnår maskineringsnøyaktighet på mikronnivå.
Du kan også sammenligne maskinens oppførsel fra vinkelen på termisk drift, spindellastovervåking og dreiemomentkurver i stedet for bare aksehastighet. Dette er parametrene som avgjør om en stram toleranse overlever kontakt med et vanskelig materiale.
Veien til maskineringsnøyaktighet på mikronnivå avhenger av mer enn en koder med fin oppløsning.Velge en partner for presisjonsmedisinsk produksjon
En maskinverktøy er et langsiktig kjøp. For produksjon av medisinsk utstyr er det som betyr noe ikke bare resultatet av første artikkel, men oppførselen til systemet over tusenvis av sykluser. Riktig maskinpartner bør kunne forklare hvordan utstyret håndterer vanskelige legeringer, termisk vekst, sponevakuering, kjølevæskelevering og servicerespons.
Hongjia CNC har mer enn 20 års erfaring med maskinbygging, en årlig produksjonskapasitet på 1000 maskiner og mer enn 500 kunder. Den bakgrunnen er viktig fordi det betyr at byggherren har sett den praktiske siden av metallskjæring, ikke bare markedsføringssiden. Du kan lese mer om Hongjia CNCs tilnærming til maskinbygging og produksjonserfaring.
Mer om Hongjia CNCs maskinbyggingsbakgrunn.Enhetene som havner på en operasjonsstue kan ikke bære en advarselsetikett som sier «operatørkunnskap påkrevd». De bærer, om bare underforstått, den gjentatte presisjonen til produksjonssystemet som laget dem. Presisjonsmaskinering for medisinsk utstyr gjør tegninger til den virkeligheten bare når utstyr, prosess og kvalitetskontroll fungerer som ett system.
