
Ikke nøl med å kontakte når du trenger oss!
 Hjem / Nyheter / Bransjyheter / Femakset CNC-bearbeiding: Hvordan det fungerer, hva det koster og når det lønner seg
Femakset CNC-bearbeiding: Hvordan det fungerer, hva det koster og når det lønner seg
 2026.11.18
 Bransjyheter
En hydraulisk manifold med tolv kryssborede hull i sammensatte vinkler lander på pulten for tilbud. På en treakset mølle trenger den fem oppsett og fem armaturer, og det tredje oppsettet alene introduserer en lokaliseringsfeil på omtrent 0,03 mm som hver senere operasjon må leve med. På en femakset maskin går den samme delen i en oppspenning.
Den sammenligningen er hele business casen. Femakset CNC vinner ikke arbeid fordi det ser avansert ut; den vinner fordi den sletter oppsett, og sletting av et oppsett sletter en armatur, en re-clamp, en operatørvurdering og et lag med toleransestabel som ingen kan kontrollere etterpå. Hvis en delfamilie på gulvet ditt fortsatt trenger fire eller flere oppsett, er fem-akser verdt å modellere seriøst. Hvis den trenger en, er kapitalen vanligvis bedre brukt på kapasitet du vil bruke hver dag.
Hva femakset CNC egentlig betyr
Femakset CNC er ikke én maskintype. Den beskriver ethvert bearbeidingssenter som kan posisjonere eller drive skjæreverktøyet langs tre lineære akser - X, Y og Z - pluss to roterende akser valgt fra A (rotasjon om X), B (rotasjon om Y) og C (rotasjon om Z). Akseantallet betyr mye mindre enn driftsmåten: posisjonell eller samtidig.
3 2 posisjonell maskinering
De to roterende aksene indekserer til en vinkel og klemmer. Kutting skjer da akkurat som på en treakset maskin, bare fra en annen retning. De roterende aksene oppfører seg som armaturer laget av metall: retningsendringer tar sekunder, og et låst roterende ledd er nær en solid støping i stivhet. For de fleste jobbverksteder – braketter, hus, plater med vinklede flater – gir 3 2 hoveddelen av fordelene til en brøkdel av programmeringsinnsatsen.
Samtidig femakset bearbeiding
Alle fem aksene interpolerer sammen slik at verktøyaksen følger overflaten. Dette er hva impellere, blisker, blader, implantater og dype formhuler krever, og det er også modusen som gjør at underskjærings- og tverrhullsfunksjoner kan nås uten å festes på nytt. Det krever CAM med maskinsimulering, en postprosessor utprøvd på skrot, og operatører som forstår roterende grenser og singulariteter.
| Konfigurasjon | Hvordan maskinen oppfører seg | Typisk bruk | Programmeringsinnsats | Stivhet |
|---|---|---|---|---|
| 3-akse | Fast spindel; del reposisjonert manuelt mellom oppsett | Prismatiske deler med trekk på to eller tre flater | Lavt | Høyest |
| 3 2 posisjonsmessig | Roterende akser indeks og klemme; skjæringen holder seg i en fast orientering | Vinklede flater, tverrhull, femkantsarbeid i en klemme | Moderat | Høy når den er klemt |
| Samtidig 5-akse | Alle akser interpolerer mens verktøyet er i kutt | Impellere, blader, formede former, underskjæringsfunksjoner | Høy – simulering og et verifisert innlegg kreves | Lavtest, especially with rotary mass in the head |
De tre maskinbyggene og hva de gjør med oppsettet ditt
Hvor de roterende aksene fysisk sitter endrer stivhet, arbeidsomslag og vekten på delen du kan holde. Tre oppsett dekker nesten alt på markedet.
- Hode/hode: begge roterende akser bor i spindelhodet, så bordet holder seg flatt og kan bære tunge eller vanskelige deler. Straffen er å flytte masse høyt i strukturen, noe som begrenser størrelse og stivhet - mest vanlig på mindre maskiner.
- Hode/bord: én roterende akse i spindelen, vanligvis B, og én i bordet, vanligvis C. Dette er det vanligste kompromisset: Brukbar stivhet, en praktisk omhylling og god tilgang for mellomstore arbeider.
- Tabell/bord (trunnion): begge aksene sitter i bordet og vipper og roterer arbeidsstykket. Veldig nøyaktig og stiv for deler som passer, men tapphettene delvekt og tyngdekraften som virker på et tungt arbeidsstykke viser seg som posisjoneringsfeil på de roterende encoderne.
Sjekk roterende dreiemoment i forhold til delen du faktisk har tenkt å kjøre. En tabell vurdert til 200 kg statisk holdekapasitet kan vurderes til en tredjedel av dette når aksen må akselerere lasten, og den dynamiske figuren er den som overlever kontakt med en syklustid.
Hvor pengene kommer tilbake
Fem-akset tilbakebetaling vises sjelden som en raskere syklus. Det vises som timer fjernet fra forsiden og baksiden av syklusen, og som defekter som slutter å skje.
Eliminering av oppsett
En del med fire oppsett som blir en del med én oppsett fjerner tre armaturer, tre prøvekjøringer og tre muligheter til å laste arbeidsstykket feil vei. Der et oppsett koster 45 til 90 minutter med spindel-tomgang, er det ofte denne artikkelen alene.
Kortere, stivere verktøy
Dype hulrom på en treakset maskin tvinger lange verktøy, og avbøyningen stiger med overhengskuben. Å vippe hodet lar deg nå den samme funksjonen med et verktøy som er 30 til 40 prosent kortere, som kan multiplisere stivheten flere ganger. Det synlige resultatet er en bedre overflatefinish og lengre verktøylevetid; det skjulte resultatet er færre halveringspasninger.
Ett datum i stedet for en stabel av dem
Tre oppsett som hver bidrar med 0,02 mm plasseringsfeil, gir ikke 0,02 mm totalt – i verste fall leverer de omtrent 0,06 mm, og det dukker vanligvis opp som en posisjonell forklaring mellom to funksjoner maskinert i forskjellige oppsett. En enkelt klemme kollapser som stables til ett bidrag. Stivhet ved kilden betyr like mye, derfor ligger det samme resonnementet bak horisontale dreiesentre med høy stivhet .
Verktøyaksekontroll på konturerte overflater
Med verktøyaksen holdt nær overflaten normal, fortsetter en kule-kutter å jobbe rundt sin effektive diameter i stedet for å dra med nesten null skjærehastighet ved verktøyspissen. Stepover kan utvides litt, og manuell poleringstid synker på en måte som aldri vises i et CAM-estimat.
Kostnadene som sjelden vises i tilbudet
Maskinprisen er det minst overraskende tallet i prosjektet. Resten pleier å komme etterpå, i fakturaer og i timer.
- CAM og en verifisert postprosessor. En samtidig femakset stolpe er maskinspesifikk og må bevises på skrot før den berører en kundedel. Budsjett for simuleringsprogramvare som et krav, ikke et alternativ.
- Programmeringstimer. En første samtidige verktøybane kan ta tre til ti ganger så lang tid å programmere som en tilsvarende tre-akset jobb. Behold omtrent 80 prosent av arbeidsmengden i 3 2 og reserver samtidige baner for funksjoner som virkelig trenger dem.
- Operatørferdighet. Roterende grenser, singulariteter, kollisjonsbevissthet og undersøking underveis blir ikke absorbert på en uke, og en trunionkrasj er en kostbar måte å lære dem på.
- Verktøyholdere og klaring. Korte, velbalanserte holdere, flere av dem i magasinet, og nok klaring til å holde hodet ute av armaturet i alle vinkler.
- Bygg og tjenester. Grunnarbeid, kjølevæske- og sponhåndtering, og en stabil omgivelsestemperatur hvis de roterende encoderne forventes å holde nøyaktighet over et fullt skift.
- Vedlikehold og kalibrering. Roterende tilbakeslag, kodersjekker og geometriverifisering hører hjemme i årsplanen fra dag én, ikke etter første parti utenom toleranse.
En praktisk test før du forplikter deg
Kjør dette mot tre måneders jobbkort, ikke mot brosjyren.
- Tell delene som trenger mer enn to orienteringer. Hvis den gruppen er under en femtedel av arbeidsmengden din, kan 3 2 på en eksisterende vertikal maskin allerede dekke den.
- List opp toleransene du kjemper for øyeblikket. Hvis problemet er en posisjonsforklaring mellom funksjoner på forskjellige ansikter, fikser fem-aksen det. Hvis det er en størrelsestoleranse på et enkelt ansikt, gjør det ikke det.
- Modell tilbakebetaling på oppsett timer og omarbeid i stedet for syklustid. Kutttid på en femakset maskin er ofte ikke bedre enn på en treakset maskin, og å oppgi det som en hastighetsøkning flater tallene.
- Priser alternativet ærlig: ekstra interne oppsett i motsetning til underleverandører av familien til en femakset butikk. Ved lavt volum vinner vanligvis underleverandøren, og ingen kapital er bundet.
Hvis butikken din er bygget rundt å snu
Ikke alle oppsettsproblemer trenger en femakset fresemaskin. På deler av akseltype og chucktype kommer den første virkelige gevinsten vanligvis fra å fullføre flere operasjoner i én klemme på en dreiebenk - den samme oppsett-elimineringslogikken, brukt på en annen spindelorientering.
Tre-akset synkrondreiing, med en C-akse, strømførende verktøy og en synkronisert andre spindel, lar en aksel maskineres fra begge ender mot ett datum, med freste flater og krysshull ferdig i samme syklus. Det fjerner den andre operasjonen, den andre armaturen og den andre sjansen til å miste konsentrisitet.
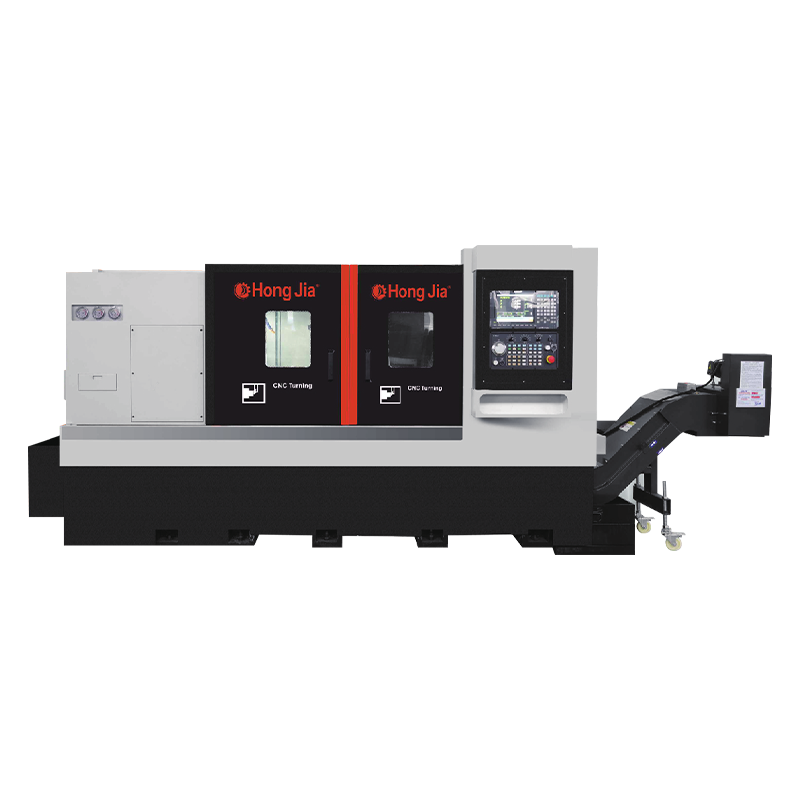
 NC-106D-Y 3-akset synkront horisontalt dreiesenter Et treakset synkront dreiesenter med drevet revolver og Y-akse, egnet for å fullføre dreiing, fresing, boring og boring på aksler i færre oppsett. Se produkt →
Der en del trenger å dreies, bores og bores i ett enkelt treff, komprimerer et dreiesenter med et drevet tårn og boreevne tre operasjoner til én. Økonomien er identisk med femakset arbeid: besparelsen ligger i inventar, ikke i spindelhastighet.
 T36P dreiing, boring og boring horisontalt dreiesenter Et horisontalt dreiesenter for dreiing, boring og boring av komplekse arbeidsstykker, med struktur med høy stivhet og en 75 L uttrekkbar kjølevæsketank. Se produkt →
For store prismatiske arbeider gir et dobbeltsøylet maskineringssenter en arbeidskonvolutt en C-ramme ikke kan, og med et indekseringshode dekker den vinklede flater i 3 2 uten å betale for full samtidig kontroll.
 Dobbeltsøylet maskineringssenter for store arbeidsstykker En dobbeltsøylet maskineringssenterserie for store, tunge arbeidsstykker, med høyfast støpejernsseng, portalbredder til 1400 mm og hurtiggang til 20 m/min. Se produkt →
Katalogen bak dette nettstedet ligger på det tidligere stadiet av samme logikk - horisontale dreiesentre, vertikale dreiebenker og maskineringssentre bygget rundt å redusere hvor mange ganger en del klemmes; selskapets bakgrunn angir produksjonsgrunnlaget bak. Hvis en delfamilie virkelig trenger samtidige femakser, må denne muligheten komme fra en maskin designet for den. Det et dreiesenter eller et 3 2 maskineringssenter kan gjøre er å fjerne oppsettene som aldri trengte fem akser i utgangspunktet.
Gjør gulvet klart
Maskinen kommer lenge før prosessen er stabil. Disse elementene avgjør om den første måneden er produktiv eller smertefull.
- Fundering og utjevning: følg kravene til last og anker, og kontroller deretter nivået på nytt etter de første ukene med kutting.
- Termisk stabilitet: roterende kodere og spindelvekst reagerer begge på temperatursvingninger; et verksted som varierer med ti grader over et skift vil vise det i delene.
- Sondering og verktøydata: in-machine sondering konverterer en femakset maskin fra en hurtigkutter til en selvkorrigerende, og det er den billigste forsikringen mot festefeil.
- Bekreftelse: en ballbar-sjekk og et testkutt på en kjent artefakt, inkludert roterende senterforskyvninger, før noe kundearbeid frigis.
- Tørrløp: bevis hvert nytt program i simulering, deretter i luften med døren lukket, og deretter i aluminium før det nærmer seg en leveranse.
Femakset CNC er et oppsett-elimineringsverktøy med høy inngangsbillett. Kjøp den når delfamilien har sammensatte vinkler, kryssfunksjoner eller en toleransestabel som tre oppsett ikke kan holde - og kjøp den med CAM, postprosessoren og opplæringen som allerede er budsjettert, fordi det er disse som konverterer aksetellingen til leverte deler. Hvis det ærlige svaret er at to eller tre delenumre trenger samtidig kontroll mens resten løper lykkelig i 3 2, underleverandører de få og bruk kapitalen på kapasiteten du vil laste hver uke.
