
Ikke nøl med å kontakte når du trenger oss!
 Hjem / Nyheter / Bransjyheter / Medisinsk maskinering: En praktisk guide til presisjons-CNC-prosesser for enheter
Medisinsk maskinering: En praktisk guide til presisjons-CNC-prosesser for enheter
 2026.11.11
 Bransjyheter
En inspeksjon i første artikkel på en 316L rustfri benskrue starter ofte med et praktisk spørsmål: kan denne prosessen holde den kritiske toleransen over hele partiet, ikke bare på en god del? Det spørsmålet står i sentrum for medisinsk maskinering. Arbeidet er ikke definert av én maskintype. Den er definert av en kontrollert rute som matcher delens geometri, materiale, toleranse, overflatefinish, rengjøring og sporbarhet.
For kjøpere er den nyttige konklusjonen enkel: velg prosessruten før du sammenligner maskinspesifikasjoner. En dreiebenk med utmerket spindelnøyaktighet vil ikke kompensere for en svak armatur eller en inspeksjonsplan som ikke kan måle funksjonen. En beskjeden maskin inne i en stabil, godt dokumentert prosess kan fortsatt produsere repeterbare medisinske komponenter når ruten er riktig.
Start med delfamilien, ikke maskinen
Medisinsk maskinering dekker kirurgiske instrumenter, implantatkomponenter, diagnostiske utstyrsdeler, væskebanekoblinger og instrumenthus. De deler ikke én produksjonsoppskrift. En rund benskrue, en flat instrumentplate og en manifold med kryssborede hull trekker prosessen mot forskjellig utstyr og inspeksjonsmetoder.
En praktisk måte å planlegge ruten på er å gruppere deler etter dominerende geometri. Tabellen nedenfor er et utgangspunkt for en tilbudsgjennomgang, ikke en erstatning for en delspesifikk prosessplan.
| Del familie | Typisk rute | Maskinfunksjoner å verifisere | Inspeksjonsfokus |
|---|---|---|---|
| Runde implantater, skruer, pinner | CNC-dreiing, noen ganger andre operasjonsfresing | Spindelnøyaktighet, repeterbarhet for spennhylse eller chuck, stangmating | Diameter, gjenger, utløp, overflatefinish |
| Aksler og koblinger med to-ende funksjoner | Dreiesenter eller dobbelspindel dreiing | Spindelsynkronisering, underspindel, verktøyklaring | Aksial justering, funksjon-til-funksjon posisjon |
| Instrumentplater og hus | Fresing, boring og tapping | Stivhet, termisk stabilitet, kapasitet til små verktøy | Planhet, hullposisjon, gradkontroll |
| Væskebane og manifolddeler | Fresing pluss boring, avgrading, rengjøring | Kjølevæsketrykk, spon evakuering, verktøytilgang | Kryss med krysshull, renslighet |
| Prototype eller brodeler | Treakset eller fireakset fresing, dreiing | Rask oppsett, arbeidsoffset, verktøybibliotek | Førsteartikkelkorrelasjon |
Turning håndterer de runde, gjentatte funksjonene
Hvis delen er for det meste roterende, er dreiing vanligvis den første operasjonen som skal undersøkes. Medisinsk maskinering involverer ofte små diametre, fine gjenger, avsmalninger, radier og ansiktstrekk som må gjentas over tusenvis av deler. Maskinen må holde størrelse uten konstant operatørjustering. Det setter spindelens termiske oppførsel, repeterbarheten av chuck eller spennhylse, revolverposisjonering og kjølevæskelevering foran overskriftsspindelhastigheten.
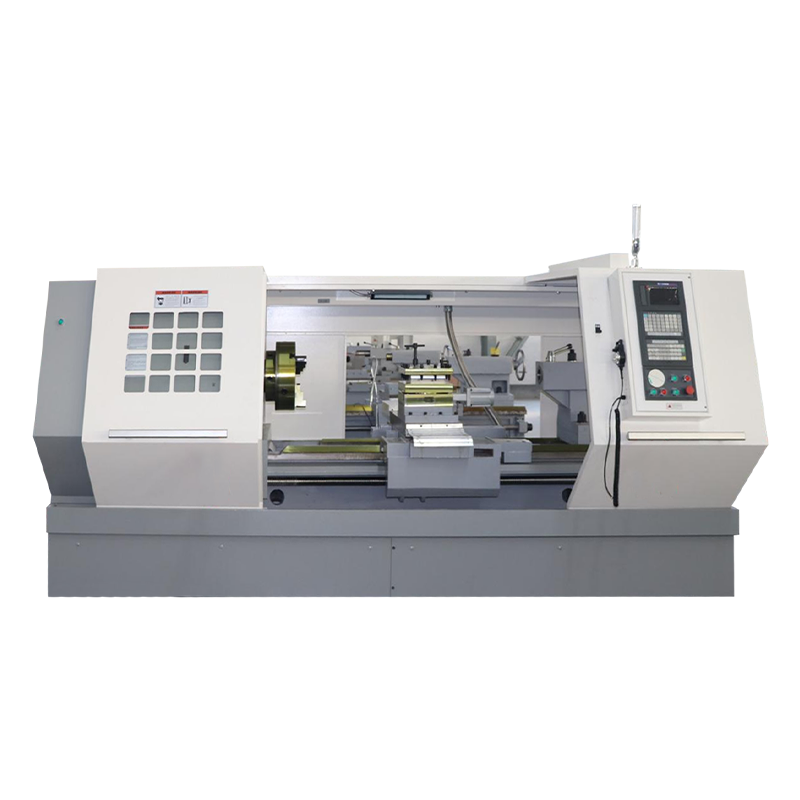
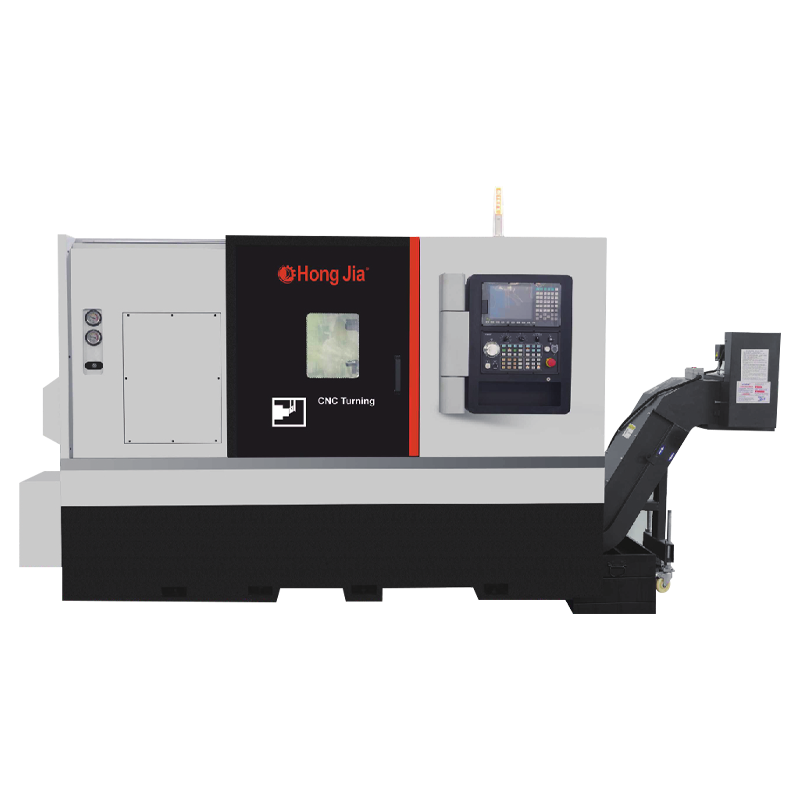
For en høypresisjon horisontal dreiebenk er CK6140 et relevant utgangspunkt når delkonvolutten og produksjonsvolumet passer til en enkelt-spindel-layout. Det er ikke en erstatning for prosessvalidering, men det kan være den stabile snuplattformen som ruten er bygget rundt. For en bredere sammenligning av dreie- og fresekonfigurasjoner valg av dreie- og fresemaskin er nyttig før du begrenser maskinlisten.
 CK6140 høypresisjon CNC horisontal dreiebenk CK6140-serien CNC horisontal dreiebenk har høy presisjon, høy kraft og høy stivhet. Hovedkomponentene og strukturen er optimalt utformet, og det er ... Se produkt →
Materialer Still inn kuttevinduet
Materialvalg endrer verktøy, hastigheter, kjølevæske og inspeksjon. I medisinsk maskinering er 316L rustfritt stål, titan Ti-6Al-4V, kobolt-krom, PEEK, aluminium 6061 og messing vanlige nok til å garantere separate prosessantakelser. Den samme geometrien kan oppføre seg veldig forskjellig i titan og messing.
- 316L rustfritt stål kan arbeidsherde og gradere; skarpe kanter, stabil kjølevæske og forsiktig avgrading.
- Ti-6Al-4V har lav termisk ledningsevne, så varmen konsentreres ved skjærekanten; stivhet og kjølevæskestrategi er avgjørende.
- Kobolt-krom er slipende og slitekrevende; verktøyets levetid og overflateintegritet trenger nøye overvåking.
- PEEK er ikke et metall; festetrykk, stressavlastning og renslighet påvirker resultatet.
- Aluminium 6061 kutter lett, men kan merke; sponkontroll og overflatebeskyttelse.
- Messing er ofte fribearbeidet, men blyfri eller spesialkvaliteter kan endre verktøy og finish.
Ikke godta en materialliste som bevis på kapasitet. Spør etter skjæreparametere, verktøy og inspeksjonsmetode som brukes på en sammenlignbar del. Materialsertifikater og partisporbarhet hører hjemme i kjøpsdiskusjonen fra første tilbud.
Toleranser og inspeksjon bestemmer prosessruten
Toleranse er ikke et enkelt tall. En pluss eller minus 0,01 mm diameter, en 0,005 mm sann posisjon og en 0,2 mikrometer Ra overflatefinish er forskjellige problemer. Sitater for medisinsk maskinering bør identifisere hvilke funksjoner som driver prosessen, hvilke som er funksjonelle og hvilke som kun er referanse. Denne forskjellen forhindrer overbearbeiding og reduserer kostnadene.
En brukbar inspeksjonssekvens er:
- Se gjennom tegningen og definer datumskjemaet før du siterer.
- Kontroller at maskinen og armaturet kan gjenta den kritiske funksjonen i en prøvekutt.
- Mål den første artikkelen på en CMM, optisk komparator, mikrometer eller profilometer etter behov.
- Kjør en funksjonssjekk på den strammeste funksjonelle funksjonen, ikke bare den enkleste.
- Dokumenter justeringer og kontroller på nytt etter enhver endring av verktøy eller program.
Når deler har funksjoner i begge ender, kan gjenmontering introdusere feilen som inspeksjon senere finner. Et automatisk dokking-snusenter med dobbel spindel, slik som NC106DS, er verdt å vurdere når delfamilien har gjentatt to-endes arbeid og volumet rettferdiggjør oppsettet. Fordelen er ikke maskinnavnet; det er færre oppsett, færre datumskift og en kortere vei fra blank til verifisert del.
 NC106DS dobbel spindel automatisk dokking dreiesenter For gjentatt to-endes arbeid, integrerer dens doble-spindel automatiske dokking dreiing, boring, boring, fresing og tapping for å redusere oppsett og nullpunktforskyvninger. Se produkt →
Hullsetting og fresing trenger sine egne sjekkpunkter
Mange medisinske deler er ikke ferdige på en dreiebenk. Instrumentplater, hus, manifolder og festekomponenter trenger planhet, lommedybde, hullposisjon, gjengekvalitet og gradkontroll. Et vertikalt maskineringssenter eller bore- og tappemaskin kan være riktig rute, men bare hvis maskinen kan holde posisjon på tvers av partiet og evakuere spon fra små hull.
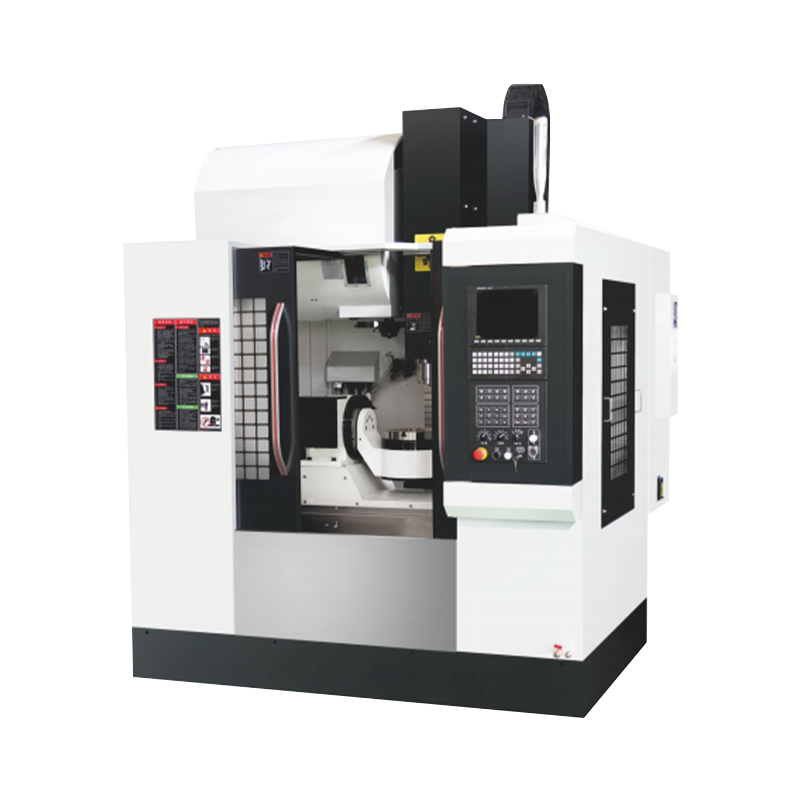
For småhullsboring og anboring, sjekk spindelhastigheten ved verktøyspissen, hakkboringskontroll, kjølevæsketrykk og sikte, verktøyavløp og evnen til å verifisere hullposisjon uten å skade overflaten. Et høyhastighets boresenter som T600A er aktuelt når delfamilien har mange små hull og prosessen trenger rask, repeterbar boring i stedet for tung fresing.
 T600A høyhastighets boresenter For delfamilier med mange små hull, støtter dens høyhastighetsspindel og gjennomspindelolje raske, repeterbare bore- og tappesykluser. Se produkt →
Fresing og boring reiser også et rensespørsmål. Grader og fanget spon er ikke kosmetiske problemer i medisinsk maskinering; de kan påvirke passform, funksjon og nedstrøms rengjøringsvalidering. Spesifiser avgradingsmetode, kantbrudd og inspeksjonstilgang før første kutt.
Rengjøring, sporbarhet og validering er en del av prosessen
En maskinert del som måler godt, men som ikke kan spores, er ikke en ferdig medisinsk komponent. Prosessen skal bevare materialparti, maskin, programrevisjon, verktøybytte, operatør, inspeksjonsresultat og rengjøringsjournal. Dette betyr ikke at alle kjøpere trenger en full valideringspakke, men tilbudet bør angi hva som er inkludert.
- Materialsertifikat og partisporbarhet til mottatt lager.
- Prosessruting med kritiske operasjoner, inventar og inspeksjonspunkter.
- Inspeksjonsrapport i første artikkel med mål- og overflateresultater.
- Verktøybytte og programrevisjonskontroll for gjentatte bestillinger.
- Rense- og avgradingsmetode, inkludert passiveringskrav der det er aktuelt.
- Avvikshåndtering og avviksgodkjenning før forsendelse.
For regulert arbeid, spør hvordan leverandøren validerer en ny prosess og hvordan den kontrollerer endringer. En prosess som er stabil bare fordi den opprinnelige operatøren vet særhetene er en forsyningsrisiko, ikke en evne.
Leverandørspørsmål som skiller kapasitet fra brosjyrekrav
Den raskeste måten å evaluere en medisinsk maskineringsleverandør på er å be om bevis knyttet til en delfamilie, ikke en generell kapasitetserklæring. En leverandør som ikke kan forklare sin inventar-, inspeksjons- og endringskontrolllogikk for en sammenlignbar del, vil neppe forbedre seg etter innkjøpsordren.
- Hvilken funksjon på denne delen vil være vanskeligst å holde, og hvordan vil du bevise evne?
- Hvilken maskin, armatur og verktøy vil kjøre den første artikkelen?
- Hvordan kompenserer du for termisk vekst på lang sikt?
- Hva er inspeksjonsmetoden for den tetteste forklaringen, og hvem vurderer den?
- Hvordan kontrollerer du programrevisjoner og verktøyendringer etter godkjenning?
- Hvilke rengjørings- og avgradingstrinn skjer før sluttkontroll?
- Hva skjer når en dimensjon går ut av toleranse mellom parti?
Det hjelper også å vurdere leverandørens faktiske utstyr og prosessbakgrunn. Hongjia CNC-er om side beskriver en bakgrunn for CNC-skjæreutstyr og en produktserie som inkluderer horisontale dreiesentre, vertikale dreiebenker, maskineringssentre og bore- og tappemaskiner. Det området er nyttig kontekst, men kjøperen trenger fortsatt en delspesifikk rute, en målbar akseptplan og en tydelig endringskontrollprosess.
Medisinsk maskinering er en disiplin av repeterbarhet. Kjøpssekvensen bør være: definer delfamilien, velg prosessruten, verifiser maskinen og festet på den kritiske funksjonen, låsinspeksjon og sporbarhet, og sammenlign deretter prisen.
Et maskintilbud uten den sekvensen er bare et utgangspunkt. Det sterkere spørsmålet er om leverandøren kan vise hvordan den første gode delen blir den tusende gode delen.
