

Ikke nøl med å kontakte når du trenger oss!
 Hjem / Nyheter / Bransjyheter / En praktisk guide til cad og cam: bruksområder, utvalg og viktige hensyn
En praktisk guide til cad og cam: bruksområder, utvalg og viktige hensyn
 2026.11.04
 Bransjyheter
En forespørsel om tilbud kommer med en STEP-fil, en PDF-tegning og en leveringsdato. Før butikken kan gi tilbud, må den svare på tre spørsmål: kan delen holdes, kan verktøyet nå hver funksjon, og kan maskinen holde toleranse ved den angitte syklustiden. CAD og CAM svarer på disse spørsmålene i rekkefølge. CAD definerer delen; CAM definerer bevegelsen som gjør det. Overleveringen mellom dem er der de fleste estimeringsfeil, utrangerte første artikler og uventede verktøyendringer begynner.
Hva CAD og CAM faktisk gjør
CAD er geometrisiden av arbeidsflyten. Den produserer 2D-tegningen, 3D-modellen, monteringsstrukturen og dimensjonene og toleransene som definerer aksept. I en jobbbutikk kan CAD-filen komme fra kunden, eller den kan bygges om fra en tegning fordi den medfølgende modellen er ufullstendig. CAD svarer på ett spørsmål: hva er delen?
CAM starter med den geometrien, men svarer på et annet spørsmål: hvordan er delen laget? Programmereren definerer lager, arbeidsholding, verktøysammenstillinger, operasjonssekvens, skjæreparametere, kjølevæskestrategi og verktøybane. Utgangen er ikke en penere modell. Det er et maskinspesifikt sett med instruksjoner, vanligvis G-kode, pluss et oppsettark som forteller operatøren hva den skal laste og hvor den skal berøres.
| Spørsmål | CAD | CAM |
|---|---|---|
| Primært spørsmål | Hva er delen? | Hvordan er det laget? |
| Kjerneinngang | Kundetegning, skanning, konsept | 3D-modell, lagerdefinisjon, maskinkinematikk |
| Kjerneutgang | 2D-tegning, 3D-modell, stykkliste | Verktøybane, NC-program, oppsettark |
| Hovedrisiko | Mangler toleranse eller datum | Feil postprosessor, lagertillegg eller verktøyrekkevidde |
| Typisk eier | Konstruksjonsingeniør, tegner | CAM-programmerer, maskinist |
Skillet er kommersielt viktig. En designendring kan koste ingeniørtimer. En CAM-endring kan koste en armatur, et verktøy eller en prøvesyklus. Å behandle dem som ett trinn skjuler begge kostnadene.
Handoff: Modellkvalitet blir maskinnøyaktighet
En modell kan se perfekt ut på skjermen og fortsatt være ubrukelig i CAM. Åpne overflater, overlappende faste stoffer, blandede enheter og manglende datum tvinger programmereren til å gjenoppbygge geometri, og hver ombygging introduserer en sjanse til å flytte en funksjon. For dreide deler er den viktigste overleveringen ofte rotasjonsaksen og lagerkonvolutten. Hvis modellens senterlinje ikke samsvarer med spindelaksen i CAM, vil delen kuttes eksentrisk uansett hvor nøye verktøybanen er generert.
Før du programmerer, sjekk modellen mot tegningen i stedet for mot skjermen:
- Enheter og målestokk. Bekreft millimeter eller tommer før import. En 25,4 faktor feil kan overleve flere operasjoner før den blir åpenbar.
- Datoskjema. Bli enige om A-B-C datumene og få CAM arbeidsoffset til å speile tegningen.
- Lagertilstand. Definer stanglager, støpt emne eller nesten-nettsmiing; lager endrer skjæredybde, verktøyinngrep og syklustid.
- Funksjonshensikt. Tråder, faser, fileter, underskjæringer og relieffer trenger en hensikt. En kosmetisk avfasning kan bli en kollisjon på et bakovervendt verktøy.
- Toleransestabel. CAD viser nominell geometri. Den viser ikke chucking-avbøyning, termisk vekst eller effekten av en matt innsats.
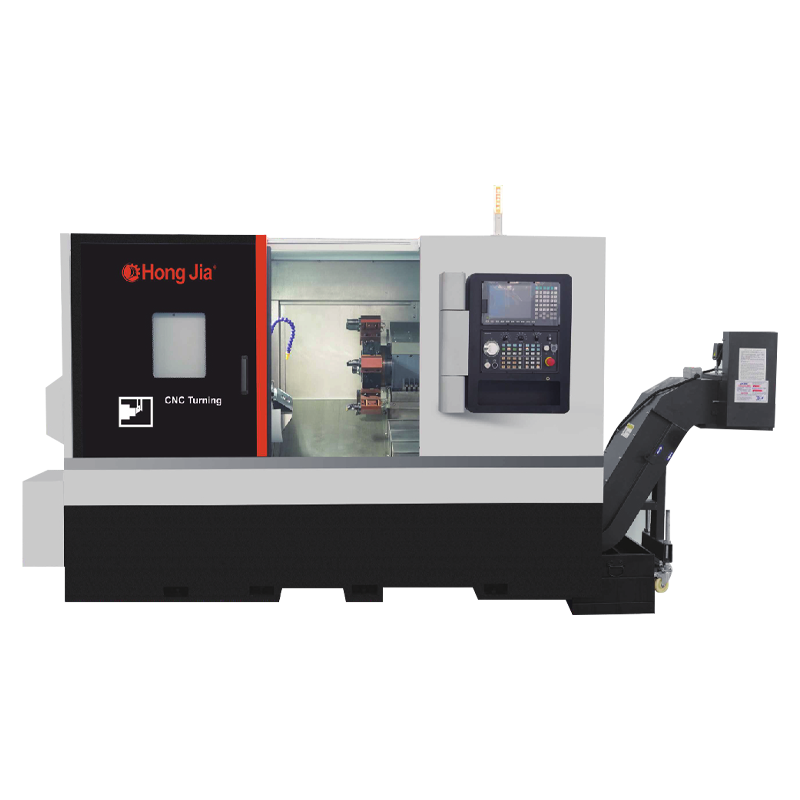
For butikker som skjærer større stanglager eller tar tunge grovarbeid, gir en høyeffekts horisontal dreiebenk med en stabil seng programmereren rom til å bruke realistiske skjæredybder.
 CK6150 Høyeffekt CNC horisontal dreiebenk Høyeffekt flatbed dreiebenk med 82 mm spindelboring og 7,5 kW motor, egnet for større stangslager og kraftig grovarbeid med matchet CAM. Se produkt →
Fra verktøybane til maskinbevegelse
CAM-utgang er ikke universell. Postprosessoren oversetter en generisk verktøybane til koden en spesifikk maskin forventer: verktøybytteposisjoner, spindelorientering, kjølevæske M-koder, halestokkbevegelse, chuckklemming, stangmaterhåndtrykk og underspindelsynkronisering. Et innlegg som er nært men ikke korrekt kan produsere et program som ser fornuftig ut på skjermen og oppfører seg dårlig ved maskinen.
Maskinfunksjoner endrer programmeringsjobben mer enn de fleste kjøpere forventer:
- Akseantall. En to-akset dreiebenk og et tre-akset dreiesenter med en Y-akse eller subspindel krever forskjellige kollisjonskontroller og synkroniseringslogikk.
- Turret konfigurasjon. Antall stasjoner, direkte verktøy og dual-turret-kapasitet avgjør om en funksjon kan fullføres i ett oppsett eller trenger en annen operasjon.
- Kontrollevne. Makrostøtte, minne, blikk fremover og hermetiske sykluser påvirker hvordan programmet er strukturert og hvor raskt det kan kjøres uten pauser.
- Arbeidshold. Valg av chuck, spennhylse, stødig hvile og bakstokk setter lagermodellen og det tilgjengelige området.
På et tungt skjærende dreiesenter må programmereren også respektere spindelkraft og dreiemoment. En bane som ser effektiv ut i programvare kan stoppe spindelen eller skape skravling hvis skjæredybden overstiger det maskinen kan absorbere.
 NC-106D Tungt skjærende horisontalt dreiesenter Kraftig skjærende dreiesenter med 56 mm spindelboring, 11 kW spindel og 12-stasjons krafttårn, verdt å vurdere når du matcher CAM til spindelmoment og verktøy. Se produkt →
En praktisk sjekkliste før du forplikter deg
Det billigste stedet å fange en CAD/CAM-feil er fortsatt datamaskinen. Den nest billigste er en tørrkjøring. Den dyreste er en kassert første artikkel på en maskin som allerede er booket.
- Få den opprinnelige CAD-filen og en nøytral STEP-fil. Sjekk enheter, datum og modellintegritet før tilbud.
- Bli enige om lager og arbeidsforhold. Bekreft stangstørrelse, chuckkjever, fiksturklaring og om delen trenger en bakstokk eller stødig hvile.
- Bygg CAM-oppsettet med den ekte maskinkinematikken. Bruk selve tårnet, verktøyholderne og postprosessoren, ikke en generisk demonstrator.
- Simuler med lagerfjerning og kollisjonskontroll. Se etter raske bevegelser gjennom chucken, verktøyholderinterferens og uoppnåelige funksjoner.
- Bevis programmet og inspiser den første artikkelen. Bekreft verktøyforskyvninger, arbeidsforskyvninger, førstekuttgodtgjørelse og aksept mot tegningen.
Denne sekvensen er ikke papirarbeid. Det er den billigste måten å fange en feil innsatsradius, en manglende avfasning eller et tårn som ikke kan nå baksiden.
Vanlige misoppfatninger og deres kostnader
CAD/CAM er en trykknapp. CAM krever fortsatt beslutninger om lager, verktøy, operasjonsrekkefølge og holdepunkter. Programvare kan beregne en bane; den kan ikke bestemme om delen skal bevege seg når chucken åpnes.
Enhver postprosessor vil fungere. Et generisk innlegg kan produsere kode som ser riktig ut og kjører feil. Verktøybyttehøyde, spindelorientering og kjølevæskesekvensering er maskinspesifikke av en grunn.
Simulering beviser delen. Simulering beviser bevegelse, ikke dynamikk. Den vil ikke vise skravling fra en lang kjedelig bar eller avbøyning fra et svakt oppsett.
Den billigste maskinen er den billigste delen. Hvis en billigere maskin legger til et ekstra oppsett, en ekstra armatur eller en langsommere syklus, forsvinner besparelsen ved tilbudsstadiet.
Tilpasse maskinen til arbeidet
Horisontale dreiebenker og dreiesentre passer til aksel-, skive- og hylsearbeid der delen roterer rundt en stabil senterlinje. Vertikale dreiebenker passer ofte bedre for deler med stor diameter og kort lengde fordi arbeidsholderen er mer stabil og lasting er enklere. Vertikale maskineringssentre håndterer prismatiske deler med flater, lommer og hullmønstre. CAM-oppsettet bør følge samme logikk: velg maskinen som fjerner flest oppsett uten å gjøre delen vanskeligere å holde.
A horisontal CNC dreiing og fresing serie spenner vanligvis over enkel to-akset dreiing gjennom live-verktøy og subspindelkonfigurasjoner. Den rekkevidden er viktig fordi den samme delfamilien kan trenge en grunnleggende dreiebenk i dag og et dreiesenter neste år.
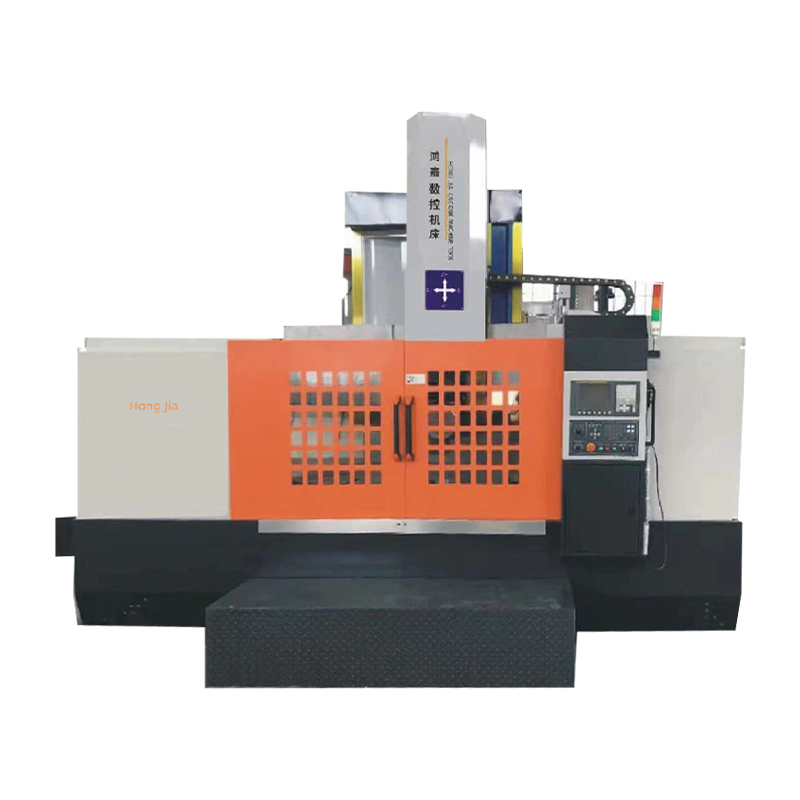
For store ringer, flenser og korte aksler kan en vertikal dreiebenk med én kolonne forenkle arbeidsholding og redusere fristelsen til å henge over delen. CK5116B CNC vertikal dreiebenk med én kolonne er ett eksempel på den konfigurasjonen.
 CK-5116B Siemens 808D Vertikal dreiebenk med én kolonne Ensøylet vertikal dreiebenk med 1400 mm hydraulisk chuck og 1600 mm maks verktøystolpediameter, nyttig for store ringer og flenser der det er viktig å holde arbeid. Se produkt →
CAD og CAM er ikke programvarekategorier som kan sammenlignes på en funksjonsliste. De er overleveringen mellom en tegning og en kuttet del. Få modellen ren, definer beholdningen og arbeidsbeholdningen ærlig, post til den faktiske maskinen, og behandle den første artikkelen som en test i stedet for som produksjon. Gjort på den måten blir maskinen en forutsigbar del av tilbudet i stedet for variabelen som avgjør om jobben tjener penger.
