
Ikke nøl med å kontakte når du trenger oss!
 Hjem / Nyheter / Bransjyheter / CNC-dreie- og fresemaskin: Hvordan det fungerer, fordeler og valgguide
CNC-dreie- og fresemaskin: Hvordan det fungerer, fordeler og valgguide
 2026.09.09
 Bransjyheter
En jobbbutikk mottar en tilbudsforespørsel på 500 aksler i rustfritt stål. Hver aksel trenger den ytre diameteren snudd, en gjenge i den ene enden og et kryssboret hull nær skulderen. På en separat dreiebenk og maskineringssenter blir hver del lastet to ganger og re-referert to ganger. På en CNC dreie- og fresemaskin , akselen klemmes en gang; tårnet endres fra dreieverktøyet til et drevet bor, spindelen låses i riktig vinkel, og hullet kuttes før delen forlater chucken. Den enkle klemmen er hele forretningssaken.
Dreie-fresemaskiner finnes for å lukke det gamle gapet mellom prosessfleksibilitet og oppsettnøyaktighet. Denne guiden forklarer hvordan maskinklassen fungerer, hvilke spesifikasjoner som faktisk avgjør om en modell passer til dine deler, og hva du skal verifisere før du legger inn bestillingen.
Hva en CNC dreie- og fresemaskin faktisk gjør
Oppgitt direkte: det er en CNC horisontal dreiebenkplattform med levende verktøy lagt til. Arbeidsstykket roterer fortsatt for dreieoperasjoner, men når C-aksen låser spindelen i en presis vinkelposisjon, spinner drevne verktøy i tårnet uavhengig og kan frese, bore, tappe eller bore funksjoner på samme klemme. Fordi delen aldri blir chucket på nytt, deler alle maskinerte funksjoner samme klemmedatum.
Det svingende fundamentet
Sengen, toppstammen, chucken og tårnet fungerer som en vanlig CNC dreiebenk: dreieverktøy håndterer ytre diametre, flater, spor, gjenger og innvendige boringer med høye metallfjerningshastigheter. Et skrått lag lar spon falle fri av skjæresonen og legger til strukturell stivhet, som vises direkte i overflatefinishen på tunge passeringer.
Freseevnen
Drevet verktøy gir tårnet sin egen roterende skjærehastighet. Kombinert med C-akse spindelposisjonering, kan maskinen bearbeide flater, tverrhull, kilespor, spor og off-center boringer som en gang krevde et separat maskineringssenter. Dette tillegget er det som konverterer en enkelt-prosess dreiebenk til en komplett prosessstasjon.
Ett oppsett, en referanse
Den operasjonelle effekten betyr mer enn den tekniske detaljen: du fjerner feilen som dukker opp hver gang en del løsnes og refereres på nytt. Konsentrisiteten mellom dreide og freste funksjoner blir da kontrollert av maskingeometri i stedet for av operatørens vurdering, og den første delen av en batch er allerede riktig i stedet for å vente på prøvekutt.
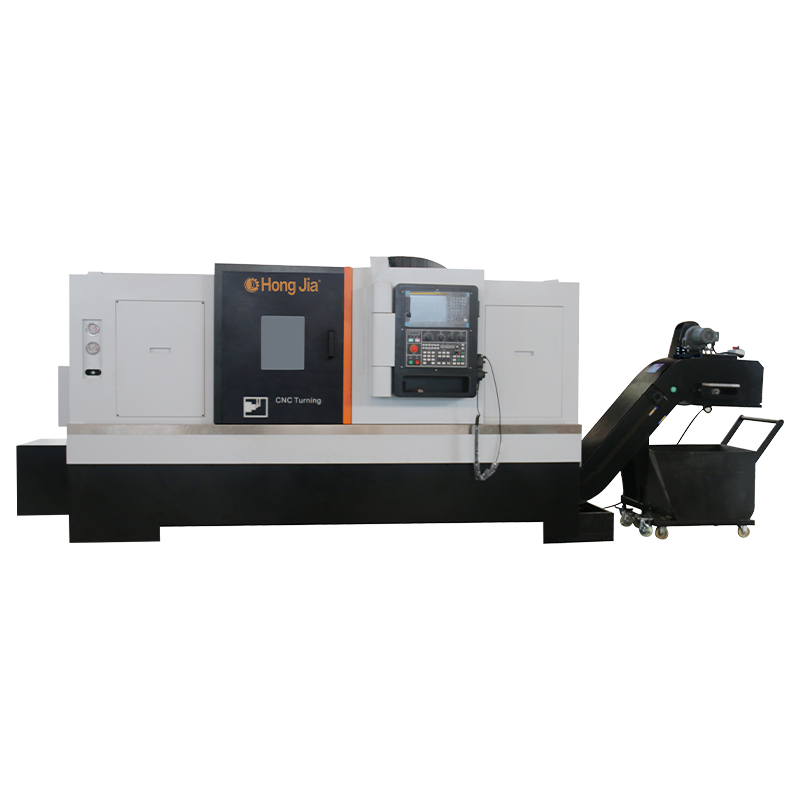
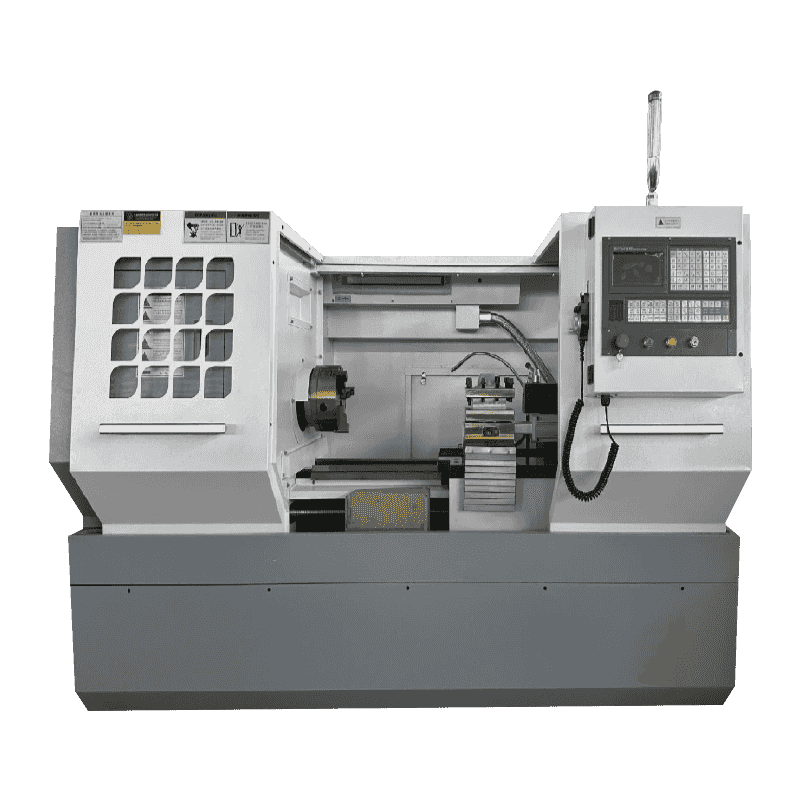
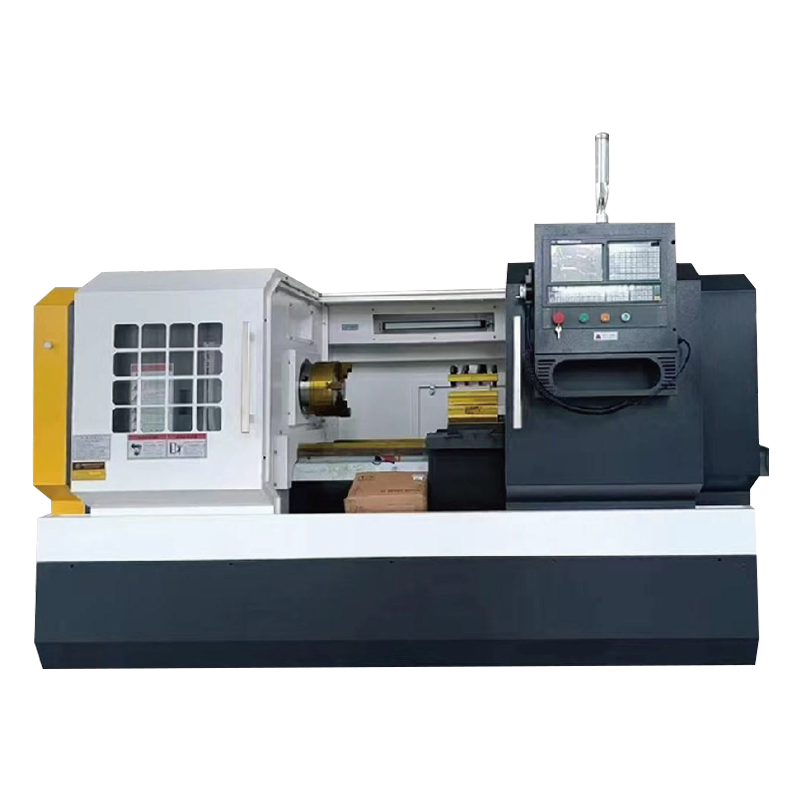
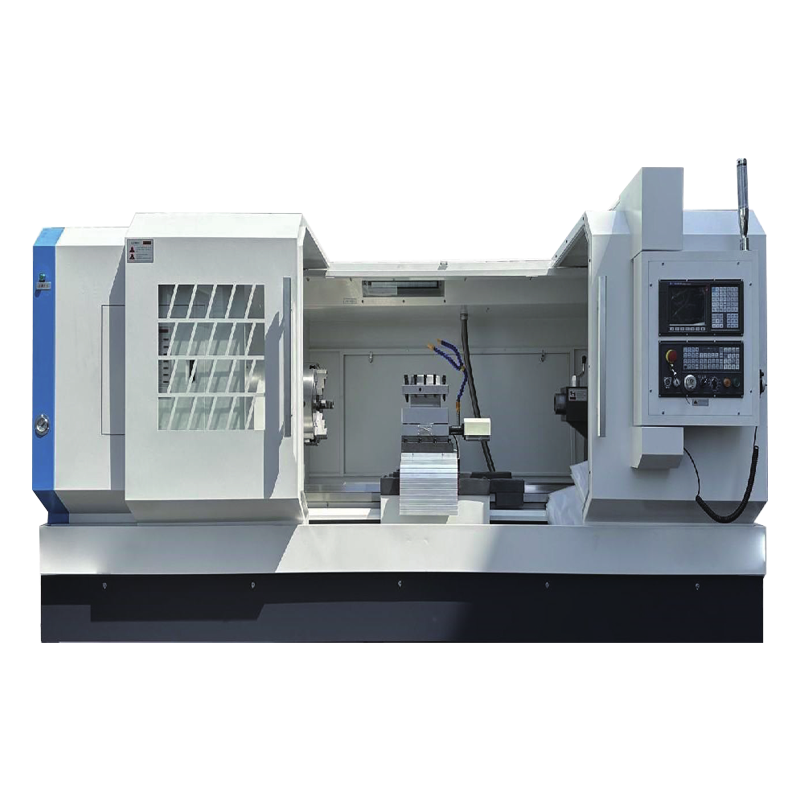
Hongjia CNC-er T36P horisontalt dreiesenter er et direkte eksempel på kategorien: dens planlagte verktøysekvens dekker dreiing, boring og boring i én programsyklus uten at delen beveger seg mellom maskinene.
De seks spesifikasjonene som avgjør om den passer
Et salgsark kan liste tjue parametere. I praksis bestemmer seks av dem om maskinen kan holde delene dine, kutte materialet og oppfylle toleransene dine. Sammenlign disse tallene først, før du ser på valgfrie funksjoner.
| Parameter | Hva det betyr | Typisk mellomstor verdi | Hvorfor det betyr noe |
|---|---|---|---|
| Maks dreiediameter | Største arbeidsstykkesvingning som fjerner sengen, verktøyet og sponstrømmen | 350–500 mm | Flensdeler og tilpassede kjever trenger takhøyde |
| Snulengde | Den lengste delen maskinen kan støtte mellom sentrene | 500–1500 mm | Lengre skaft krever en lengre seng eller en annen modell |
| Spindelhastighet | Maksimal rotasjonshastighet for hovedspindelen | 4500–6000 o/min | Etterbehandling med liten diameter kan bare oppnå gode overflatehastigheter ved høye rpm |
| Drevet verktøystasjoner | Antall tårnposisjoner som er i stand til å kjøre levende roterende verktøy | 8–14 stasjoner | Flere direktestasjoner lar ett program fullføre flere operasjoner |
| C-akse oppløsning | Spindelens minste vinkelposisjoneringstrinn | 0,001° | Fin oppløsning holder krysshull og flater i riktig vinkel |
| Posisjoneringsnøyaktighet | Repeterbar lineær nøyaktighet av glideaksene | ±0,005–0,01 mm | Begrenser direkte hvilke tegningstoleranser du kan holde |
For de fleste jobbbutikker er et mellomstort horisontalt dreiesenter med omtrent 400–500 mm maksimal dreiediameter og omtrent en meter dreielengde det praktiske utgangspunktet. Hvis delene dine sitter tydelig innenfor disse dimensjonene, velg den lettere rammen og invester det sparte budsjettet i verktøy eller automatisering.
Velg konfigurasjonen fra delen, ikke brosjyren
For nesten alle kjøpere er den praktiske regelen: kjøp den minste maskinen som kan holde delene du kjører i dag pluss de fleste delene du oppgir, med alle operasjoner utført i én klemme. En større ramme enn nødvendig koster penger, gulvplass og til og med kutteytelse på små arbeidsstykker.
1
Mål den virkelige konvolutten
Maksimal dreiediameter og senteravstand må dekke den største delen pluss kjevehøyde og verktøytilnærming. En flensaksel endrer kravet mer enn dens nominelle diameter tilsier, så mål det ferdige emnet, ikke tegningens grunnleggende dimensjon.
2
Match kraft til materiale
Rustfrie, varmebehandlede legeringer med høy hardhet trenger spindelmoment og strukturell stivhet mer enn topphastighet. Sjekk det nominelle dreiemomentet ved driftshastighet i stedet for maksimale hestekrefter, fordi det er tallet som styrer reell grovarbeidsytelse.
3
Tell funksjonene som trenger drevne verktøy
Krysshull, flater, kilespor, spor og eksentriske boringer trenger hver en strømstasjon og en C-aksefunksjon. La reservestasjoner stå i tårnet for fremtidige jobber; forskjellen mellom å kunne sitere en ny del eller å nekte den er ofte en drevet posisjon.
4
Planlegg automatiseringsnivået
Høyvolumspartier rettferdiggjør doble spindler eller automatisk arbeidsstykkeoverføring. Blandet kortsiktig produksjon er bedre tjent med et standard tårn med drevne verktøy og rask omstilling. Den fullstendige beslutningsrekkefølgen - konvolutt, materiale, funksjoner, batchstørrelse - er dekket i vår separate veiledning om hvordan velge en horisontal CNC dreie- og fresemaskin .
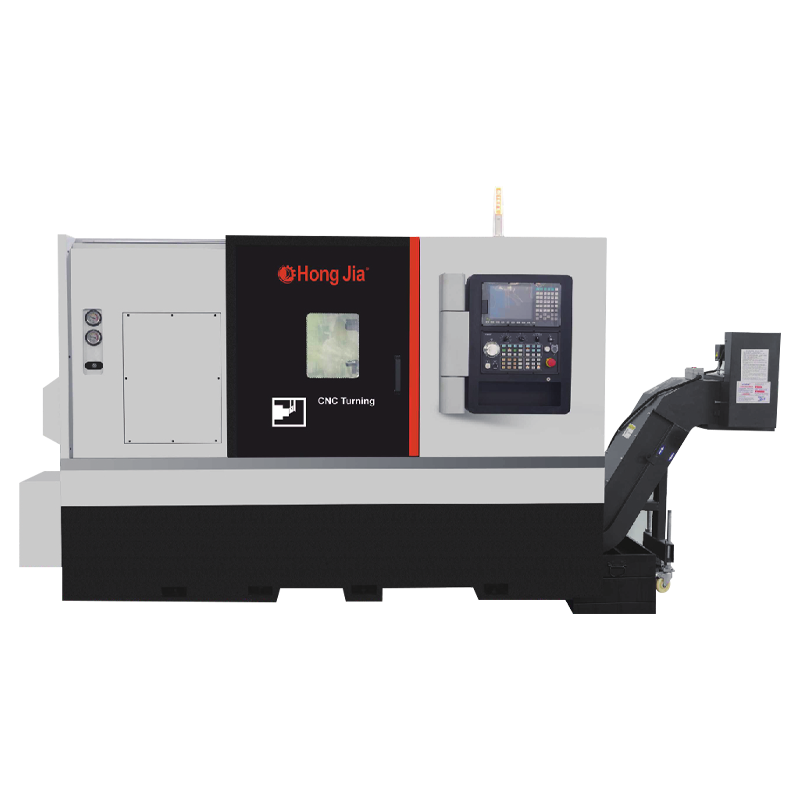
For komplekse aksler som trenger maskinering i begge ender, kan en dobbel-spindel automatisk dokkingkonfigurasjon redusere den totale syklustiden dramatisk fordi arbeidsstykket overføres direkte fra en spindel til den andre uten ekstra oppsett. Hongjias NC106DS er bygget rundt dette prinsippet.
Realistiske forventninger om nøyaktighet
Nøyaktighet er et forhold mellom maskinerte funksjoner, ikke et tall på en testrapport. Den sterkeste grunnen til å velge en kombinert dreie-fresemaskin er konsistensen som skapes av en enkelt fastspenning.
0,01–0,02 mm Typisk utløp mellom dreide og freste trekk på en stivt holdt del
H7 Boringstoleranse oppnås rutinemessig med finboring på samme oppsett
Ra 0,8–1,6 µm Overflatefinish fra standard dreiing; et avslutningspass kan senke den ytterligere
Disse verdiene forutsetter et stivt arbeidsstykke, passende innsatsgeometri og en maskin i rimelig stand. De vil ikke holde på tynnveggede deler eller med lange, avbøyende verktøy: Maskinen gir potensialet, men delens design og prosessen bestemmer det endelige resultatet.
Kombinert maskin eller to-maskin rute?
Avgjørelsen er enkel å si: Velg den kombinerte maskinen når delene dine er roterende, men inkluderer funksjoner som krever fresing eller boring. Dedikert ren høyvolumsdreiing og stort prismatisk fresearbeid forblir bedre på separate maskiner. Valget kommer ned til hvordan flertallet av batchene dine faktisk ser ut.
Velg dreiing-fresing når
- Deler har tverrhull, flater, kilespor eller boringer utenfor midten
- Konsentrisitet mellom dreide og freste trekk er på tegningen
- Batchstørrelser varierer og oppsetttiden er den virkelige flaskehalsen
- Gulvplassen er trang og én maskin kan erstatte to
Velg separate maskiner når
- Lange produksjonsserier er nesten ren dreiing
- Du trenger en veldig stor fresekonvolutt for store prismatiske deler
- Du har allerede ledig kapasitet på begge sider
- Tung fjerning av fresemasse ville belaste en kombinert maskins tårn
En nyttig mental modell: hver endring av maskinbelastning er en kilde til feil. Et dreiemøllesenter fjerner tre eller fire belastninger per del, og for blandet korttidsarbeid er hver fjernet lasting direkte fortjeneste.
Hva du skal kontrollere før du bestiller
Spesifikasjonslisten har kun betydning hvis produsenten kan levere konfigurasjonen og stå bak den. Still disse spørsmålene og skriv ned svarene.
- Egendefinert konfigurasjon: kan spindelhastighetsområde, tårnoppsett, kjølevæskesystem og sponhåndtering tilpasses dine deler?
- Akseptstandard: hvordan testes maskinen mot ditt eget arbeidsstykke før levering?
- Erfaring og utgang: har fabrikken levert sammenlignbare maskiner? Selskapets egne tall beskriver mer enn 20 års bransjeerfaring, en årlig produksjon på rundt 1000 maskiner og over 500 kundeinstallasjoner.
20 År med bransjeerfaring
1000 Maskiner produsert per år
500 Kundeinstallasjoner
En produsentprofil som f.eks Hongjia CNC-er company introduction er et rimelig utgangspunkt, men din egen prøvedel er den virkelige referansen. Be om en skjæretest med et representativt arbeidsstykke; resultatet forteller deg mer enn noen brosjyre.
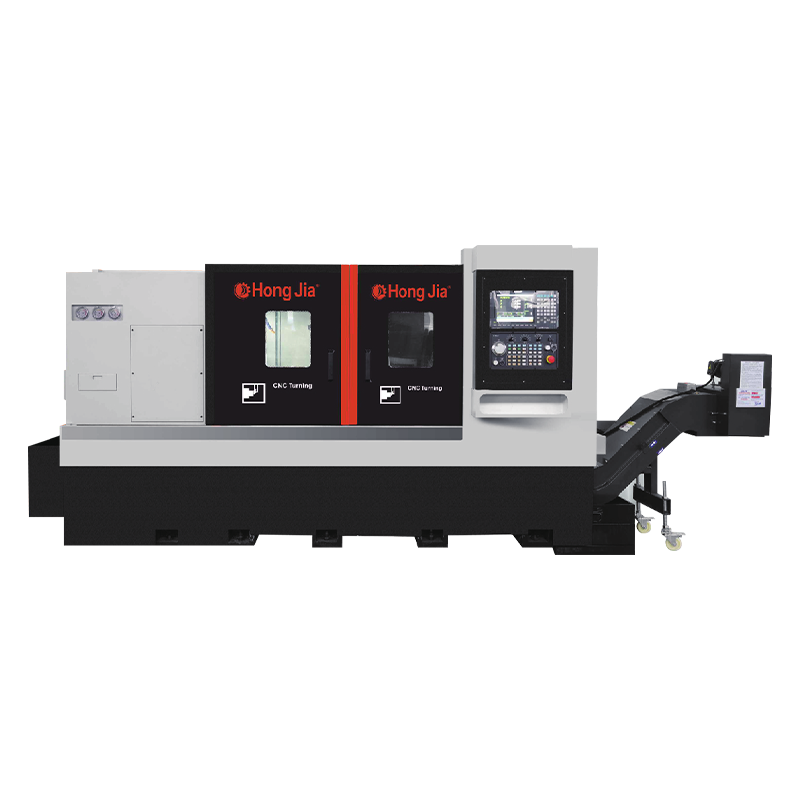
For aksel- og bøssingproduksjon i store volumer, bruker Hongjias NC110DY sin høyproduksjonskonfigurasjon for å forkorte syklustider, som er akkurat den typen alternativ å utforske når batch-antallet klatrer i tusenvis.
Kjøp maskinen som passer til delene du har i dag, og etterlater margin for delene du vil sitere i morgen. Det riktige CNC-dreie- og fresesenteret gjør jobben til to maskiner uten noen gang å be operatøren om å klemme en god del igjen.
