

Ikke nøl med å kontakte når du trenger oss!
 Hjem / Nyheter / Bransjyheter / Deler av en CNC-fresemaskin forklart: funksjon, spesifikasjoner og tips
Deler av en CNC-fresemaskin forklart: funksjon, spesifikasjoner og tips
 2026.09.02
 Bransjyheter
Kjernesvar: De essensielle delene av en CNC-fresemaskin på et øyeblikk
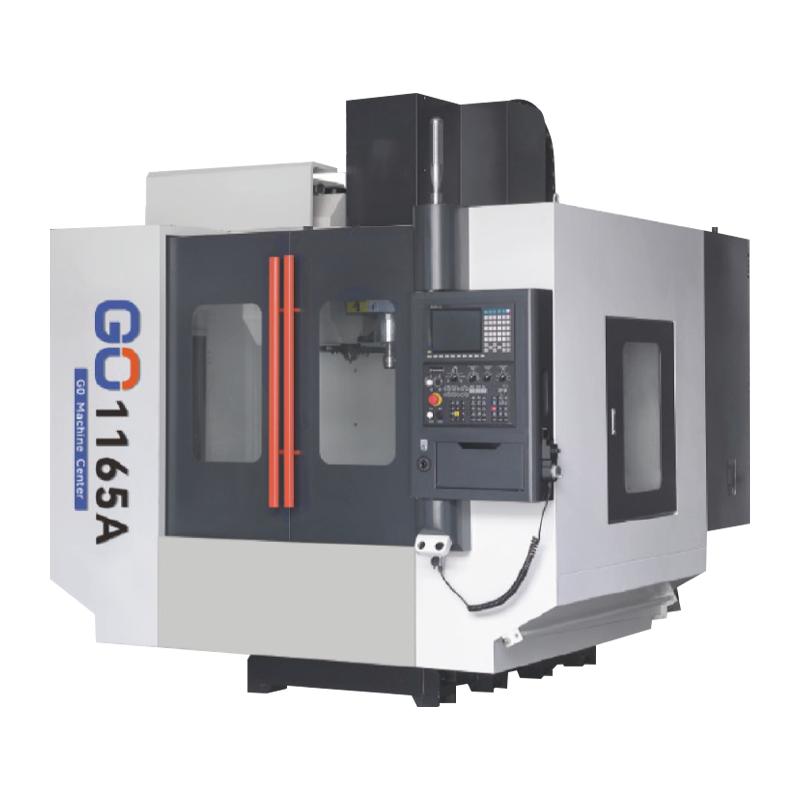
A CNC fresemaskin er bygget opp av syv kjernegrupper av deler: maskinbasen og søylen, arbeidsbordet, spindelenheten, aksedrivsystemet (servomotorer, kuleskruer og lineære føringsveier), verktøymagasinet med dens automatiske verktøyveksler, CNC-kontrolleren og kjølevæske- og smøresystemet. Hver og en av disse gruppene har en direkte, målbar effekt på skjærenøyaktighet, stivhet og daglig produksjon, så å forstå hva hver del gjør er den raskeste måten å evaluere, betjene eller vedlikeholde en fresemaskin på.
Et typisk 3-akset vertikalt bearbeidingssenter kjører en spindelhastighetsområde på 6.000 til 12.000 RPM , en arbeidsbordreise på ca 800 til 1000 mm på X-aksen , og raske travershastigheter mellom 24 og 48 m/min. Avsnittene nedenfor bryter hver del ned individuelt, forklarer hvordan de samhandler under en maskineringssyklus, og viser hvor fresemaskindeler skiller seg fra CNC dreiebenkdeler, slik at kjøpere ikke blander sammen de to maskintypene.
Hvordan maskineringsprosessen flyter gjennom hver del
Det er nyttig å forstå deler isolert, men å se hvordan de samarbeider under en enkelt bearbeidingssyklus gjør forholdet mellom dem mye klarere.
- 1 Klemming — arbeidsstykket festes på arbeidsbordet gjennom en skrustikke, feste eller klemplate.
- 2 Lasting av verktøy — den automatiske verktøyveksleren trekker den nødvendige kutteren fra verktøymagasinet inn i spindelen.
- 3 Posisjonering — servomotorer driver kuleskruene, beveger bordet og spindelhodet langs programmerte X-, Y- og Z-koordinater.
- 4 Kutting — spindelen roterer verktøyet med programmert turtall mens kjølevæske sprayes på skjæresonen.
- 5 Etterbehandling — når alle verktøybaner er ferdige, returnerer bordet hjem og den ferdige delen fjernes for inspeksjon.
Nøkkelspindel og motorspesifikasjoner som påvirker ytelsen
En 15 kW spindelmotor kan kutte omtrent tre ganger raskere i stål enn en 5,5 kW enhet under samme verktøydiameter.
Spindelen og dens drivmotor er vanligvis den dyreste enkeltgruppen på en CNC-fresemaskin, og deres spesifikasjon avgjør hvilke materialer og skjæredybder maskinen kan håndtere. Vanlige referanseområder inkluderer:
- Spindelkraft: 5,5 kW til 15 kW for generelle vertikale maskineringssentre
- Spindelhastighet: opptil 12 000 RPM på standardmodeller, med høyhastighetsspindler som når 24 000 RPM
- Rask traversering: 24 til 48 m/min avhengig av servomotorens dreiemoment og kuleskrueledning
- Posisjoneringsnøyaktighet: vanligvis innenfor ±0,005 mm på et godt vedlikeholdt aksesystem
Velge riktig verktøyholder og automatisk verktøyskifter
Verktøyholderen og den automatiske verktøyskifteren (ATC) jobber sammen for å bytte kutter midt i programmet uten manuell inngripen. Å få denne delgruppen riktig har stor innvirkning på syklustid og repeterbarhet.
Praktiske valgtips
- Tilpass verktøyholderens konus (BT30, BT40 eller HSK) til spindelnesespesifikasjonen før du bestiller verktøy.
- Sjekk ATC-kapasiteten — a 16 til 24 stasjonsmagasin dekker de fleste generelle fresejobber uten hyppige manuelle omlastinger.
- Bekreft verktøyskifte tid, siden en rask skifter gjennomsnitt 1 til 2 sekunder per bytte kan barbere meningsfulle minutter av et multiverktøysprogram.
- Balanser verktøyholdere over omtrent 8 000 RPM for å forhindre slitasje på spindellager fra ubalansevibrasjoner.
CNC-fresemaskindeler vs CNC dreiebenk Deler: Vanlige sammenblandinger
Kjøpere som er nye med CNC-utstyr, antar ofte en CNC dreiebenk og en CNC-fresemaskin deler samme delnavn, men flere komponenter tjener svært forskjellige roller på hver plattform. Tabellen nedenfor fjerner den mest hyppige forvirringen.
| Del | På en CNC-fresemaskin | På en CNC dreiebenk |
|---|---|---|
| Arbeidshold | Skruestikk eller armatur boltet til et stasjonært arbeidsbord | Chuck som roterer arbeidsstykket mot et fast verktøy |
| Spindelrolle | Snurrer skjæreverktøyet mens arbeidsstykket står stille | Spinner arbeidsstykket mens skjæreverktøyet står stille |
| Akseoppsett | Vanligvis X, Y og Z lineære akser | Vanligvis X og Z lineære akser med kontinuerlig C-akse rotasjon |
| Deler som passer best | Lommer, spor, flate flater, borede mønstre | Runde aksler, hylser, gjengede og koniske deler |
Viktige forskjeller på delnivå mellom en CNC-fresemaskin og en CNC dreiebenk.
Vedlikeholdssjekkliste for langsiktig delpålitelighet
De fleste feil på en CNC-fresemaskin spores tilbake til utelatt smøring eller forsinket rengjøring i stedet for defekte komponenter. En enkel, konsekvent sjekkliste forlenger delens levetid betydelig.
- Smør kuleskruer og lineære føringsveier i henhold til tidsplanen satt av produsenten, vanligvis hver 40. til 80. driftstime .
- Inspiser ATC-gripearmen og verktøyets klemmemekanisme månedlig for slitasje som kan miste et verktøy midt i syklusen.
- Rengjør kjølevæskefiltrene og kontroller konsentrasjonen ukentlig for å forhindre tilstopping av dyser og overoppheting av spindelen.
- Sjekk spindellagertemperaturen under oppvarming; en stabil lesing under 60°C etter 20 minutter indikerer generelt sunne peilinger.
Sikkerhetsmerknader ved håndtering av bevegelige deler
Flere deler på en CNC-fresemaskin beveger seg i høy hastighet eller bærer lagret energi, så noen sikkerhetsvaner bør aldri hoppes over.
- Hold spindelbeskyttelsen og aksedekslene lukket under enhver skjæresyklus; grip aldri inn i arbeidssonen mens spindelen roterer.
- Lås maskinens strøm før service på ATC-magasinet, kuleskruene eller kjølevæskepumpen.
- Bruk riktig balansegrad for verktøyholderen ved høye turtall for å unngå plutselig utstøting av verktøyet.
- Bruk kuttbestandige hansker kun når spindelen er helt stoppet, aldri mens den dreier.
Ofte stilte spørsmål om CNC fresemaskin Deler
Q Hvilken del slites raskest ut på en CNC-fresemaskin?
Skjæreverktøy og verktøyholdere slites først fordi de er i direkte kontakt med arbeidsstykket, etterfulgt av kuleskruer og lineære føringsveier hvis smøring neglisjeres.
Q Kan samme verktøy brukes på en CNC-fresemaskin og en CNC dreiebenk?
Nei. En CNC dreiebenk bruker dreieinnsatser og ettpunkts skjæreverktøy montert i en fast verktøystolpe, mens en fresemaskin bruker roterende endefreser, bor og planfreser som holdes i spindelen.
Q Hvor ofte bør CNC-kontrolleren og drivdelene kontrolleres?
En grunnleggende inspeksjon av kontakter, kjølevifter og reservebatterier hver tredje til sjette måned er vanligvis nok til å forhindre uplanlagt elektrisk nedetid.
Q Hvor kan jeg se komplette delkonfigurasjoner for en CNC-fresemaskin?
Spesifikasjoner for full spindel, akse og verktøymagasin for gjeldende modeller er oppført på Hongjia CNC-produktsiden.
