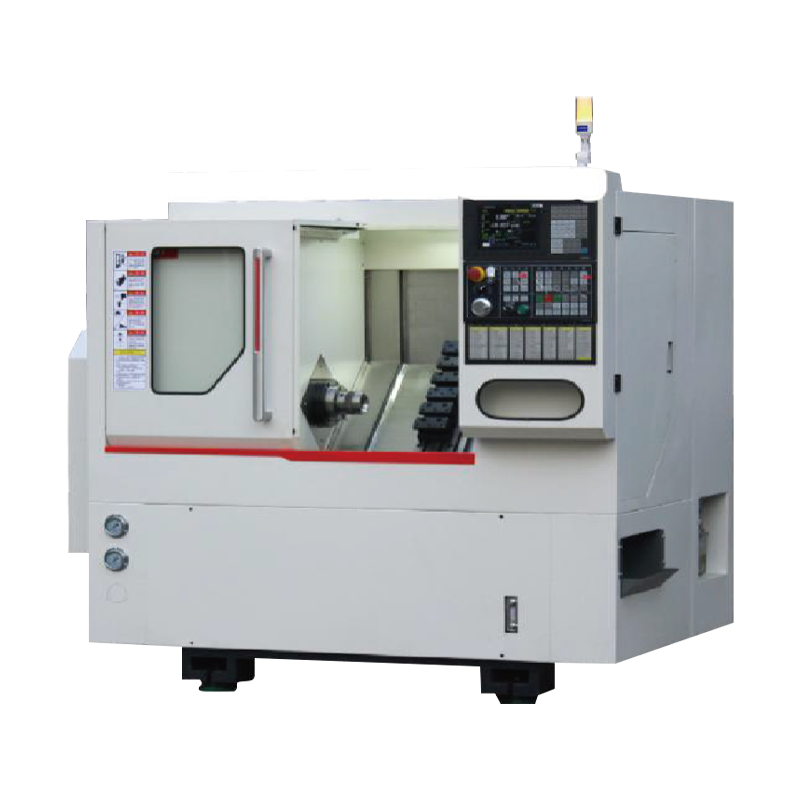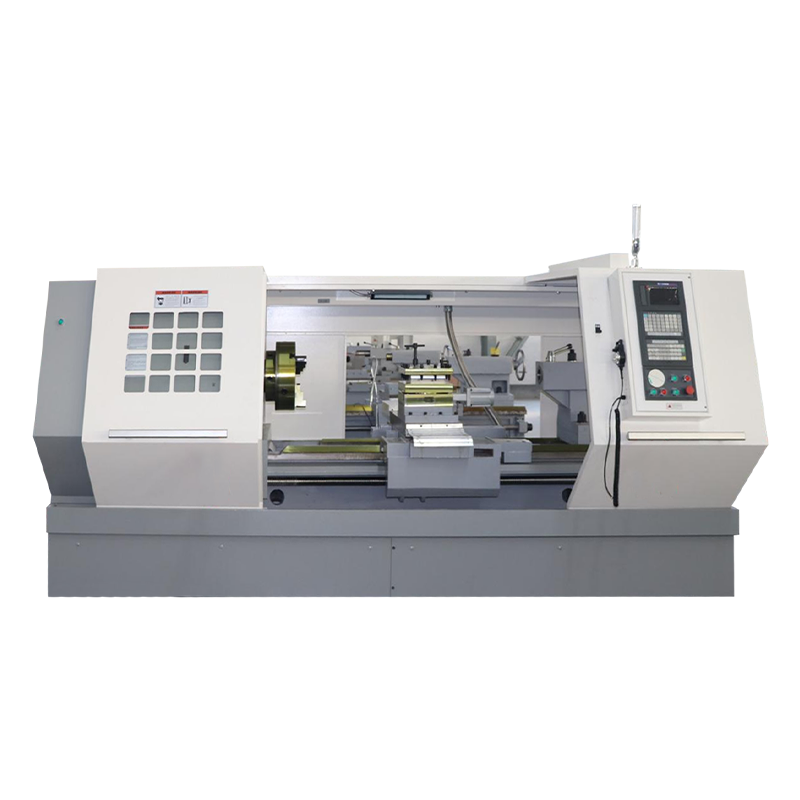


En dreiebenk snurrer arbeidsstykket mens skjæreverktøyet går inn i det. En fresemaskin gjør det motsatte: kutteren roterer mens arbeidsstykket forblir fastklemt på bordet. Den eneste kinematiske forskjellen driver nesten annenhver kontrast mellom de to maskintypene - formene de produserer, operasjonene de utfører, arbeidsholdet de krever, og måten produksjonen planlegges rundt dem.
Hvis du kjøper CNC-utstyr til en maskinverksted eller en produksjonsavdeling, bør denne utmerkelsen være utgangspunktet ditt. Velg riktig maskinprinsipp og resten – spindelhastighet, aksevandring, verktøy, automatiseringsalternativer – faller på plass rundt delene du lager. Velg feil og maskinen vil slite med delene dine, uansett hvor avansert kontrollsystemet dens er.
Denne veiledningen forklarer forskjellen mellom en mølle og en dreiebenk fra et praktisk perspektiv på butikkgulvet, inkludert viktige sammenligninger, typiske bruksområder og valglogikken som utstyrskjøpere faktisk bruker.
Arbeidsprinsippet: Hvilken del spinner?
På en dreiebenk er arbeidsstykket montert i en chuck, en spennhylse eller mellom sentre. Spindelen roterer delen med skjærehastighet mens et enkeltpunkts skjæreverktøy, holdt i et tårn eller verktøystolpe, beveger seg langs X- og Z-aksene for å fjerne materiale. Fordi selve delen roterer, er hver funksjon som produseres på en standard dreiebenk naturlig konsentrisk til spindelaksen. Aksler, flenser, gjengede bolter, lagerseter og trinser er alle laget etter dette roterende arbeidsstykkeprinsippet.
På en fresemaskin er arrangementet omvendt. Arbeidsstykket er klemt fast til maskinbordet, og en roterende flerpunktskutter beveger seg over det i flere akser - vanligvis X, Y og Z, med ekstra roterende akser på mer avanserte maskineringssentre. Siden arbeidsstykket ikke roterer, kan verktøyet nærme seg det fra alle retninger og generere flate flater, spor, lommer, vinklede funksjoner og komplekse tredimensjonale konturer.
Den praktiske konsekvensen er enkel: en dreiebenk skaper symmetri rundt én rotasjonsakse, mens en mølle lager funksjoner referert til plan og datum. Runde deler dreies derfor; blokkformede eller plateformede deler freses.
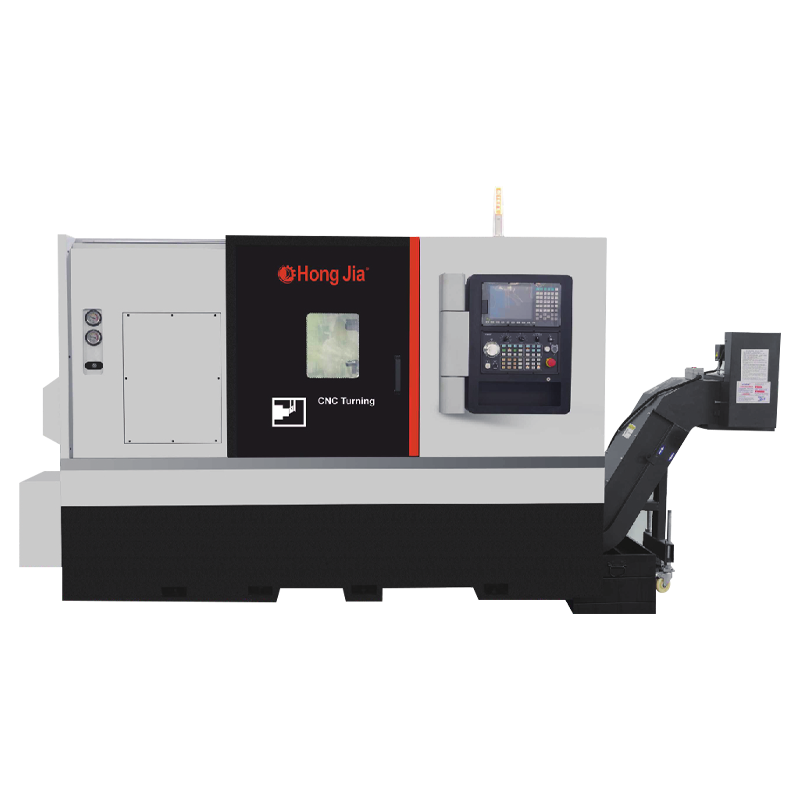
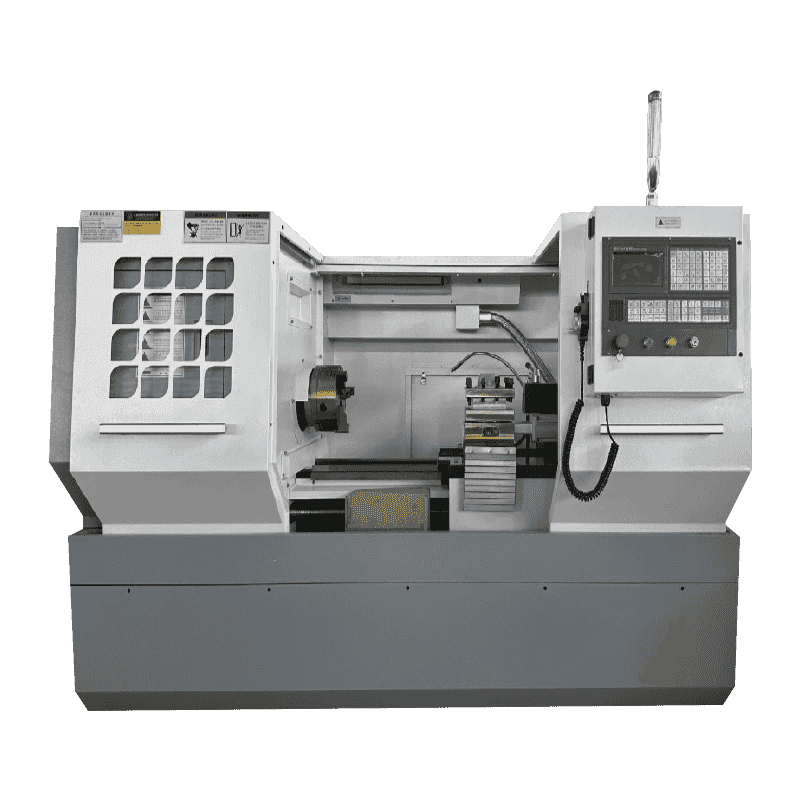 CK6140 Høypresisjon CNC horisontal dreiebenk for aksel- og skivebearbeiding Denne dreiebenken er ideell for runde, symmetriske deler som skaft og skiver. Dens lasersjekkede aksenøyaktighet og stive støpte bunn sørger for stabil presisjon, noe som gjør den til et praktisk valg når dreieoperasjoner dominerer arbeidsflyten din. Se produkt →
Mill vs Dreiebenk: Key Differences at a Glance
Tabellen nedenfor sammenligner de to maskinene side ved side, slik at driftskontrasten er enkel å vurdere.
| Sammenligningspunkt | Lathe | Fresemaskin |
|---|---|---|
| Primær bevegelse | Arbeidsstykket roterer | Skjæreverktøy roterer |
| Verktøytype | Ettpunkts skjæreverktøy | Flerpunkts roterende kutter |
| Typisk delgeometri | Rund og aksesymmetrisk | Prismatisk med flate flater og hull |
| Vanlige operasjoner | Snuing, fronting, gjenging, boring, rilling | Planfresing, endefresing, boring, banking, konturering |
| Arbeidshold | Chuck, spennhylse, sentre | Maskinskruestikk, klemmer, inventar |
| Passer best for | Aksler, foringer, trinser, flenser, ringer | Braketter, hus, former, manifolder, plater |
Delgeometri: runde komponenter vs prismatiske komponenter
Hvis et arbeidsstykke har en rotasjonsakse og kan holdes i en chuck, er det nesten alltid en dreiebenk. Motoraksler, drivremskiver, foringer, hydrauliske beslag, gjengestenger og ventilstammer produseres effektivt på CNC-dreiebenker og dreiesentre. Det roterende arbeidsstykket opprettholder sterk konsentrisitet mellom alle dreiede diametre, og enkeltpunktsdreiing etterlater en jevn, jevn overflatefinish som er vanskelig å matche med noen annen skjæreprosess.
Fresemaskiner tar over når delen består av flate overflater, presise hullmønstre, slisser, vinkler eller lukkede hulrom. Girkassehus, maskinbaser, manifoldplater, forminnsatser og elektroniske kapslinger er typiske arbeidsstykker for fresing. Et vertikalt bearbeidingssenter med en automatisk verktøyskifter kan frese disse funksjonene, bore og tappehull, og fullføre komponenten i én fastspenning, noe som reduserer oppsetttiden og unngår toleranseakkumulering.
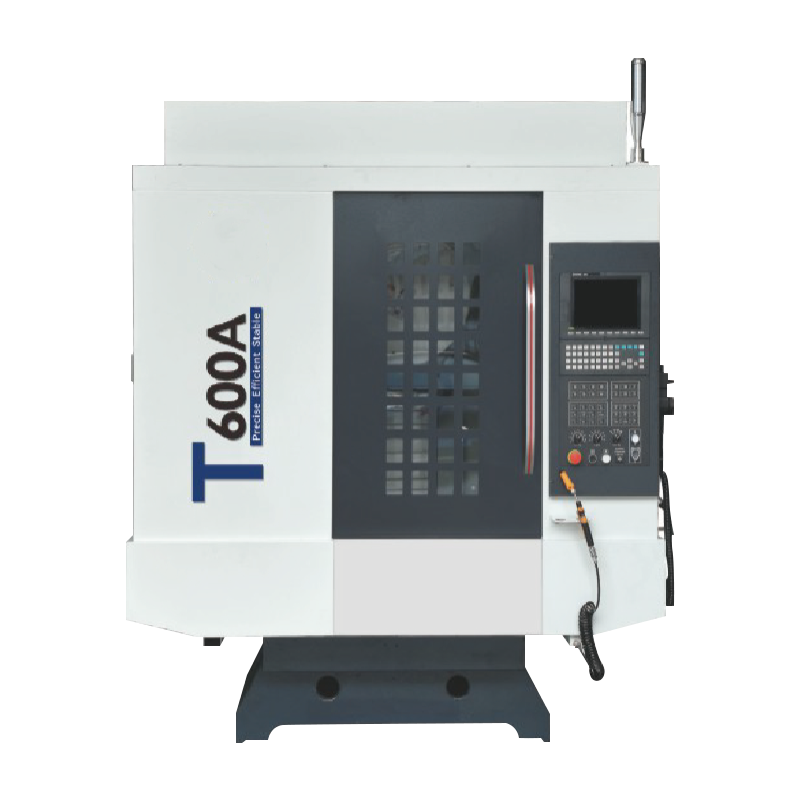
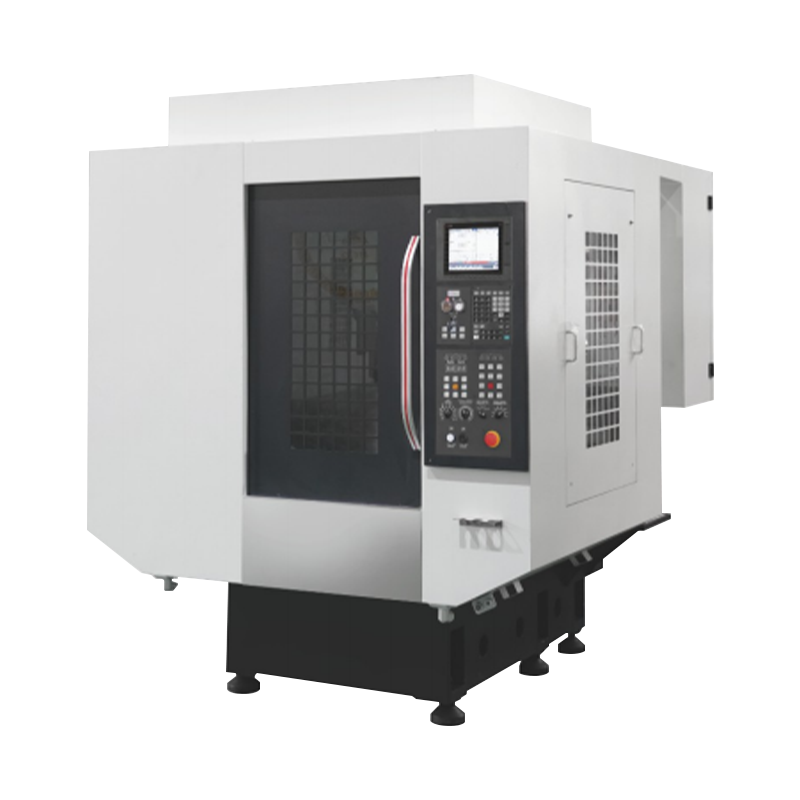
 1165A høyhastighets Heavy-Duty vertikalt maskineringssenter For flate overflater, hullmønstre, slisser og hulrom tilbyr dette maskineringssenteret høy hastighet og presisjon. Dens automatiske verktøyskifter og stive struktur støtter fresing, boring og tapping i ett oppsett, noe som reduserer syklustiden. Se produkt →
Noen deler krysser grensen. En aksel med kilespor, for eksempel, dreies først for sine diametre og monteres deretter på en fres for slissen. Når dette mønsteret dukker opp i bestillingsmiksen din, blir det å eie begge maskintypene den praktiske løsningen.
Drifts- og praktiske produksjonsforskjeller
Hver maskintype har sitt eget utvalg av standardoperasjoner. Å vite disse hjelper deg med å matche utstyr til jobbene du siterer.
Kjerne dreiebenk operasjoner
- Dreiing — bearbeiding av ytre diameter til et roterende arbeidsstykke langs lengden
- Facing — produserer en flat endeoverflate vinkelrett på spindelaksen
- Gjenge — kutte innvendige eller utvendige gjenger med et enkeltpunktsverktøy
- Boring — forstørre og fullføre eksisterende hull ved hjelp av et enkeltpunktsverktøy
- Rille og skille - kutte smale fordypninger eller skille ferdige deler fra stangen
Kjernefreseoperasjoner
- Planfresing - generere flate overflater ved hjelp av overflaten til en roterende kutter
- Endefresing — kutte spor, profiler, lommer og skuldre med kutterens sidekanter
- Boring - produsere hull med roterende spiralbor, manuelt eller gjennom en verktøyveksler
- Tapping — kutte innvendige gjenger med en roterende maskinkran
- Contouring — produsere to- og tredimensjonale profiler gjennom multi-akse mating
Presisjonsadferd er også forskjellig. Dreiebenker utmerker seg ved rundhet og konsentrisitet fordi hver dreide diameter genereres fra én rotasjon av delen. Fresemaskiner utmerker seg ved planhet, firkantethet og hullposisjonsnøyaktighet, fordi disse funksjonene er referert fra maskinens faste måter i stedet for fra en roterende spindelakse.
Hvordan velge mellom en mølle og en dreiebenk
Bruk følgende beslutningslogikk i rekkefølge når du planlegger utstyrslisten.
- Start med delgeometri. En rotasjonssymmetrisk del hører hjemme på en dreiebenk; en blokk, plate eller brakett med maskinerte flater og hull hører hjemme på en mølle.
- Identifiser de kritiske dimensjonene. Hvis hovedtoleransene er på diametre, gjenger og flater vinkelrett på senterlinjen, velg en dreiebenk. Hvis de er på flate overflater, spor og hullmønstre, velg en fres.
- Vurder batchstørrelse og syklustid. En CNC dreiebenk er svært effektiv for høyvolumsdreiing av runde emner, mens et maskineringssenter passer partier som kombinerer flere operasjoner på forskjellige flater i en armatur.
- Vurder sekundæroperasjoner. Hvis de fleste delene trenger både dreiing og fresing, planlegg en arbeidsflyt med to maskiner eller se på et dreiefressenter.
- Sjekk arbeidsstykkets størrelse og vekt. Korte deler med stor diameter er ofte lettere å maskinere på en vertikal dreiebenk, mens lange aksler er bedre på horisontale dreiesentre.
Maskinorientering er også viktig. Hvis delene dine er store i diameter og korte i lengde, kan en vertikal dreiebenk være et smartere valg enn en horisontal maskin. Vår sammenligning av vertikal dreiebenk vs horisontal dreiebenk forklarer denne avgjørelsen i praktiske termer.
Når du trenger begge deler: Bygg en balansert maskinblanding
I praksis velger en moderne maskinverksted sjelden mellom en mølle og en dreiebenk - de mest allsidige butikkene installerer begge deler. En typisk arbeidsflyt sender runde emner til et horisontalt dreiesenter for dreiing med utvendig og innvendig diameter, og flytter deretter delen til et vertikalt bearbeidingssenter for planfresing, boring og utboring av monteringsfunksjoner. Disse to maskintypene utfyller hverandre, og sammen lar de en butikk tilby et mye bredere spekter av produksjonsarbeid.
Hvis du er ny i prosessen, gå gjennom det grunnleggende først. Vår guide til CNC-drei- og freseteknologi skisserer de grunnleggende operasjonene, maskinstrukturene og emnekategoriene bak begge prosessene.
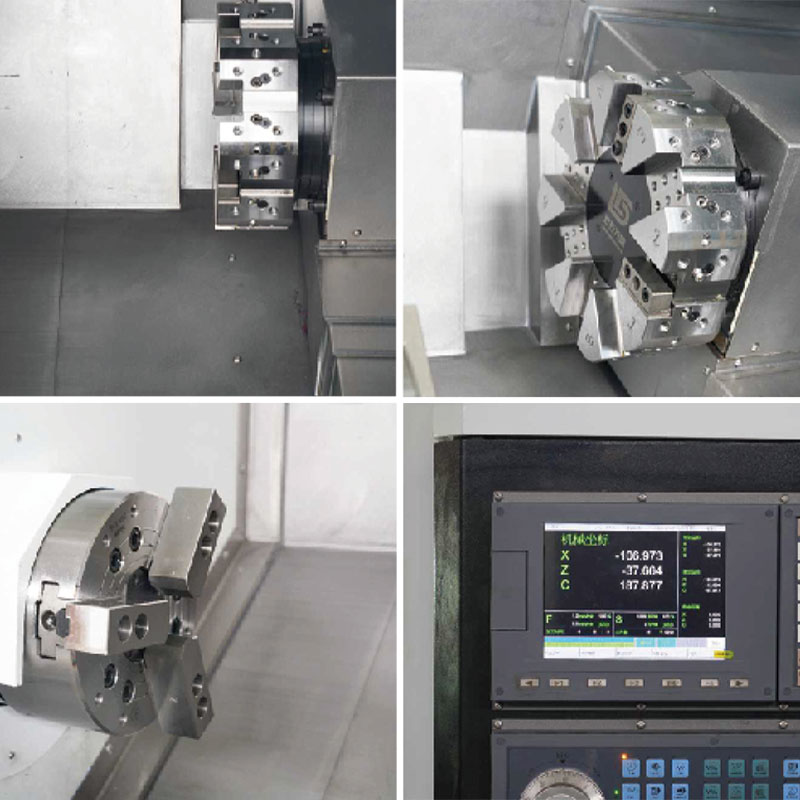 NC-106 Horisontalt dreiesenter med fresemuligheter Dette dreiesenteret kombinerer dreiing med boring, boring og fresing, noe som reduserer arbeidsstykkets overføringer. Den kraftige støpte sengen og servokontrollene opprettholder nøyaktigheten, noe som gjør den egnet for komplekse deler i krevende industrier. Se produkt →
Bunnlinjen
Forskjellen mellom en mølle og en dreiebenk kommer ned til hvilken komponent som gir skjærebevegelsen. Når arbeidsstykket roterer og verktøyet holder seg relativt fast, er det en dreiebenk. Når kutteren roterer og arbeidsstykket er klemt, er det en fres. Velg først i henhold til delens geometri: runde og symmetriske deler peker mot dreining; flate, blokkerte eller hulldominerte deler peker mot fresing. Hvis produksjonsmiksen din inkluderer begge deler – den vanlige situasjonen innen maskinering – planlegg at dreiesentre og maskineringssentre skal jobbe side om side, og match hver maskins størrelse, kraft og konfigurasjon til de spesifikke arbeidsstykkene du må produsere.