

Ikke nøl med å kontakte når du trenger oss!
 Hjem / Nyheter / Bransjyheter / Flerakset maskinering: typer, fordeler og hvordan velge riktig utstyr
Flerakset maskinering: typer, fordeler og hvordan velge riktig utstyr
 2026.09.23
 Bransjyheter
QC har nettopp avvist den tredje batchen av en manifoldstøping fordi to vinklede porter ikke står på linje. Denne avvisningen er øyeblikket de fleste maskinverksteder begynner å lese om flerakset maskinering. Når et arbeidsstykke må klemmes på nytt for å nå vinklede eller buede funksjoner, introduserer hvert nytt oppsett innrettingsfeil, festeslitasje og operatørens vurdering på nytt. Flerakset maskinering holder delen i én klemme og lar verktøyet nå den fra flere retninger, og det er grunnen til at luftfarts- og medisinske produsenter har brukt det i flere tiår. Det umiddelbare resultatet er strammere toleranser og kortere ledetider; det større resultatet er en forutsigbar første del-korrekt prosess. Maskinen er likevel bare halvparten av løsningen: CAM-verktøybanene, arbeidsinnholdet og programmererens erfaring avgjør om de ekstra aksene faktisk tjener penger.
Hva flerakset maskinering faktisk betyr
CNC-maskiner beskriver bevegelse med koordinatakser. De tre lineære aksene er X, Y og Z. En roterende akse som dreier rundt X er A-aksen, rundt Y er B-aksen, og rundt Z er C-aksen. Når en maskin kombinerer lineære akser med minst én roterende akse, blir den en flerakset maskin. De fleste fireaksede maskiner bruker et roterende bord på C-aksen; fem-akse maskiner legger til et vippespindelhode, et vippebord eller begge deler. Uttrykket 3 2 refererer til en femakset maskin som brukes i posisjoneringsmodus, hvor de roterende aksene beveger seg i en vinkel og låses, og deretter kuttes på samme måte som en treakset maskin.
Tabellen nedenfor sammenligner konfigurasjonene som dominerer jobbbutikker og avveiningen hver enkelt gir:
| Konfigurasjon | Bevegelse | Typiske deler | Hovedstyrke | Se opp |
|---|---|---|---|---|
| 3-akse | X, Y, Z lineær | Enkle prismatiske deler, plater, lommer | Laveste pris, enkel programmering | Vinklede funksjoner trenger fortsatt flere oppsett |
| 4-akse (3 1) | X, Y, Z pluss en roterende akse | Buede spor, girhus, lange profiler | Roterende bevegelse til moderate kostnader | Dellengde begrenset av borddiameter |
| 5-akse 3 2 | X, Y, Z pluss to roterende akser | Braketter med vinklede porter, formbunner | Når fem sider i ett oppsett | Mangler ekte samtidig femakset skjæring |
| 5-akse samtidig | X, Y, Z pluss interpolerte roterende akser | Impellere, turbinblader, organiske former | Beste overflatefinish og syklustid | Dyrest å programmere og verifisere |
| Multi-tasking dreiesenter | X, Z, Y, C-akse, andre spindel | Sjakter med freste flater, tverrhull, eksenter | Hele delen ferdig i en syklus | Trenger levende verktøy og Y-akse-kapasitet |
Hvordan flerakset maskinering endrer oppsettstenkningen
Å legge til akser legger ikke bare til bevegelse; det endrer referansesystemet. På en 3-akset maskin lages et vinklet hull ved å plassere arbeidsstykket på en vinklet fikstur, så hullposisjonen avhenger av hvor nøyaktig den fiksturen er klemt. På en flerakset maskin roterer maskinen selve delen eller verktøyet til den programmerte vinkelen, og det eneste datumet som betyr noe er den kalibrerte rotasjonsposisjonen. Fixturfeil slutter å samle seg.
Produksjonssekvensen endrer også form:
- Modeller delen i CAD og konverter den til CAM, og definer hver funksjon i ett koordinatsystem.
- Simuler hele programmet, inkludert roterende bevegelse, verktøyholderklaring og bordvandring.
- Klem arbeidsstykket én gang og sonde eller angi referansekantene.
- Kjør syklusen; maskinen posisjonerer rotasjonsaksene automatisk mellom kutt.
- Inspiser ferdige funksjoner mot det samme koordinatsystemet, fordi ingenting ble klemt igjen.
Toleransegevinsten kommer fra fjerning av klemmer. En funksjon maskinert etter den tredje re-klemmen bærer den akkumulerte feilen fra alle tidligere oppsett. Maskinering i den originale klemmen holder datumet identisk, og det er grunnen til at butikker med 0,01 mm repeterbarhet ser færre skrapdeler selv når syklustiden knapt endres.
Når flerakset bearbeiding lønner seg
Ikke hver del trenger fem akser. Kandidatene har en tendens til å dele noen få egenskaper: vinklede hull, buede skinneoverflater, utkastede formvegger eller avbrutt kutt som trenger en konstant verktøyorientering. De fem delfamiliene nedenfor er de sterkeste kandidatene:
- Strukturelle deler til romfart – tynnveggede braketter, ventilhus og beslag med vinklede porter; prototyper og produksjonsdeler har samme nøyaktighet i ett oppsett.
- Form- og formkomponenter – kjerner, innsatser og elektroder med trekkoverflater, der en femakset finish unngår trinnmerkene etter fastklemming.
- Medisinske implantater og instrumenter – buede titanprofiler og sammensatte vinkelhull, hvor stabil posisjonering beskytter sensitiv geometri.
- Drivverkdeler til biler og motorsykler – koblingsbraketter, motormaskinvare og pedalbokser som veksler mellom revisjoner og trenger rask ny sitering.
- Hydraulikk- og energikomponenter – ventilhus og koblinger med kryssborede porter som må møtes i midten av materialet uten å drive.
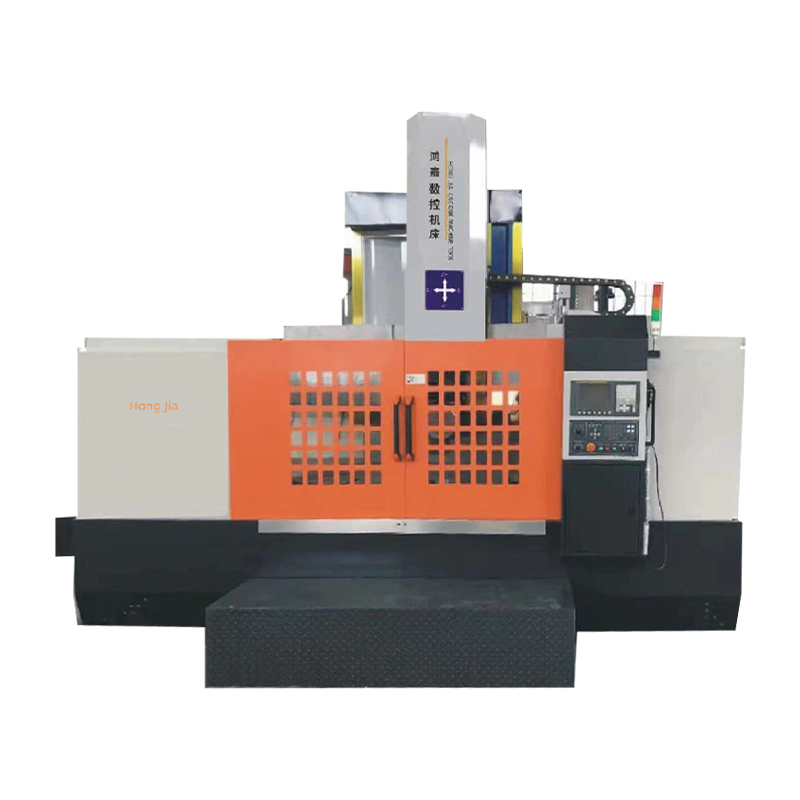
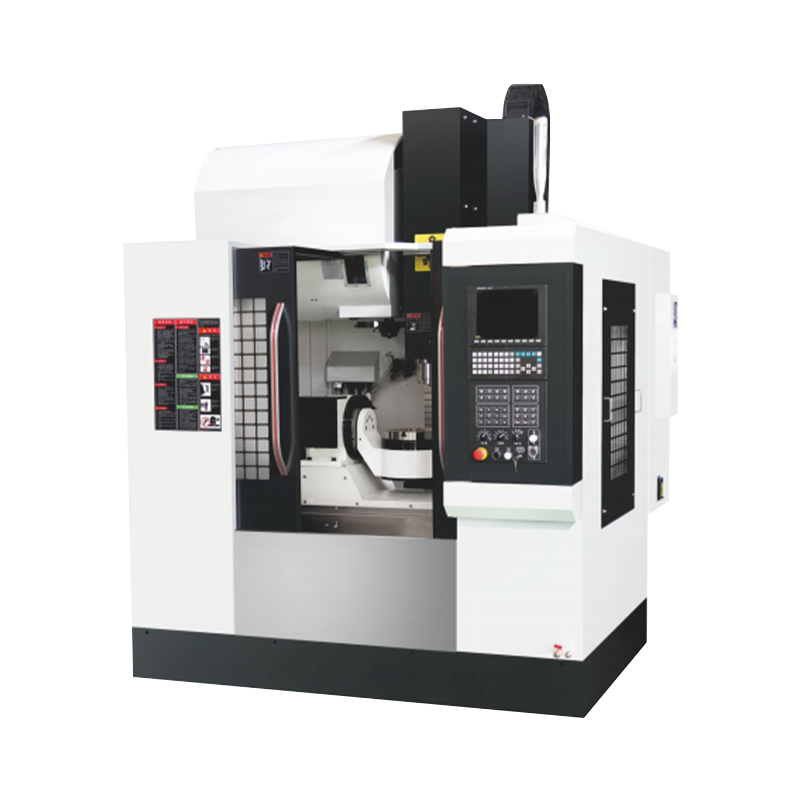
 1165A High-Speed Heavy Duty Maskineringssenter for stiv fresing Dette kraftige maskineringssenteret har en bred base, store spennføringer og forspente kuleskruer for å opprettholde stivheten under roterende bordfresing, noe som gjør det til et sterkt valg når lange verktøy krever stabil kutting. Se produkt →
På fresesiden avgjør stivheten om et roterende bord leverer sin nominelle nøyaktighet. En lett VMC kan bøye seg når et langt verktøy henger over en roterende armatur; et kraftig maskineringssenter med en høyhastighetsspindel, slik som 1165A, absorberer den belastningen og holder verktøypunktet stødig mens bordet vipper og roterer.
Flerakset dreiing: Hvor maskineringssentre og dreiebenker konvergerer
De fleste innledende artikler om flerakset bearbeiding snakker om fresesentre, men de største oppsettsreduksjonene skjer ofte på dreiesiden. Et moderne dreiesenter med flere akser legger til en C-akse på hovedspindelen, en Y-akse på tårnet, og ofte en andre spindel. En aksel som en gang krevde tre operasjoner, chucking, sub-spindeloverføring og deretter et separat fresesenter, kan nå ferdigstilles i én syklus.
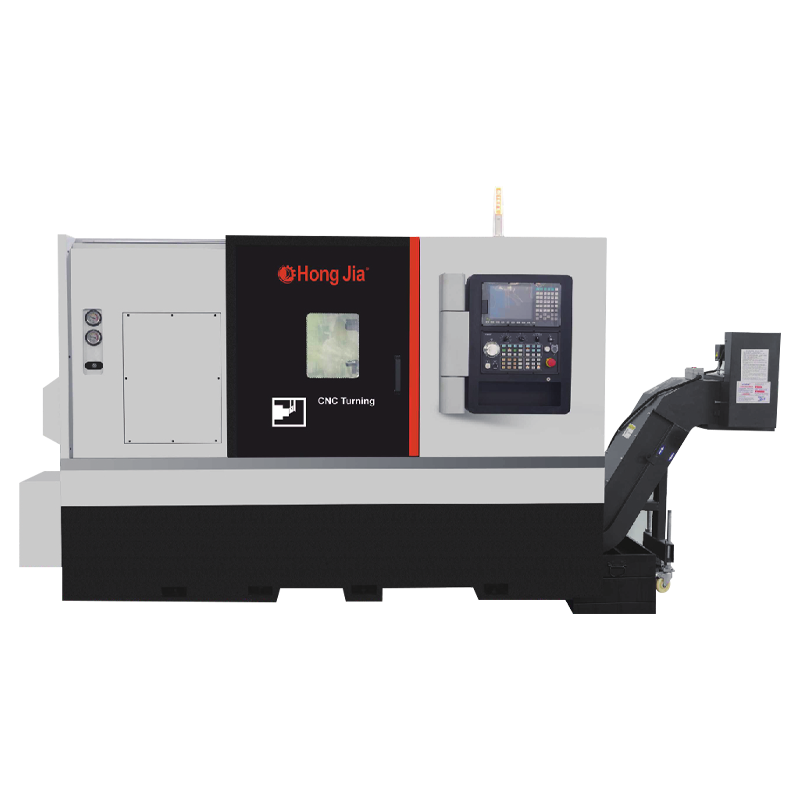
 NC-106DS dobbel spindel automatisk dokking dreiesenter Med automatisk arbeidsstykkeoverføring mellom hoved- og underspindler, fullfører dette senteret begge endene av en aksel i én syklus, reduserer klemfeil og støtter dreiing, boring, boring, fresing og tapping for komplekse deler. Se produkt →
Den doble spindeldesignen tar dette videre. I et automatisk dokkingarrangement beveger delen seg fra hovedspindelen til underspindelen uten å stoppe programmet. Begge endene av akselen er maskinert i samme syklus, så funksjoner for andre operasjon refererer til dato for første operasjon i stedet for en ny fastspenning. Det er derfor a dobbel-spindel automatisk dokkingløsning har blitt standardsvaret for komplekse skafter med funksjoner i begge ender.
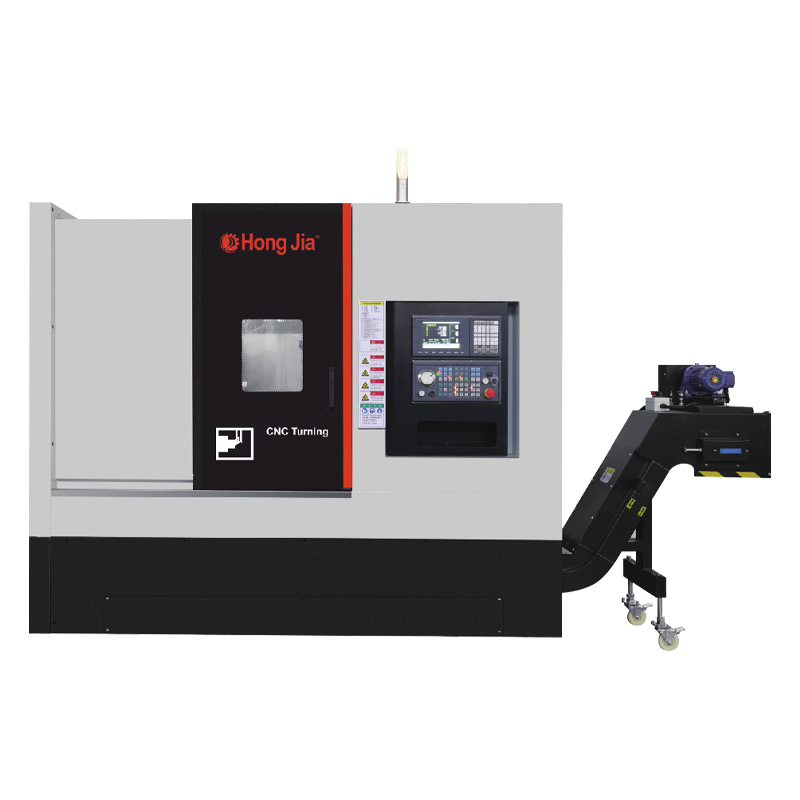
 T36P multifunksjonsdreiesenter med boring og boring Denne maskinen kombinerer dreiing med boring og boring i ett enkelt oppsett, og bruker en stiv struktur for tung kutting. Den integrerte spindelen og den avtakbare kjølevæsketanken passer høyproduksjonsdeler som krever krysshull eller eksentriske egenskaper. Se produkt →
Den samme logikken gjelder for hull, spor og flater. Et dreiesenter med bore- og boreevne, slik som T36P, kombinerer dreiede diametre med krysshullsboring, sporfresing og eksentrisk boring. Delen forblir fastklemt mens tårnet indekserer mellom operasjoner, slik at forholdet mellom den dreide diameteren og det borede hullet styres av maskinen i stedet for av et sekundært oppsett.
Hva du bør sjekke før du kjøper en flerakset maskin
En maskin med flere akser forbedrer ikke automatisk butikken. Disse fem kontrollene forhindrer de vanligste kjøpsfeilene:
| Sjekk | Hvorfor det betyr noe |
|---|---|
| CAM-postprosessor | En flerakset maskin er ubrukelig uten en verifisert postprosessor; test den på selve kontrollen før du signerer. |
| Roterende aksenøyaktighet | Snekkebord viser tilbakeslag og bord med direktedrift koster mer; be om oppgitte tilbakeslag og posisjonsnøyaktighetstall. |
| Kontroll og simulering | Fem-akse sykluser trenger høyhastighets blikk fremover og unngå kollisjon; operatører trenger disse verktøyene for å fungere sikkert. |
| Inventar og verktøybudsjett | Roterende bord, bunnplater og tilpassede klemmer gir en betydelig del av maskinprisen; inkludere dem i avkastningen din. |
| Opplæring og service | Multi-akse programmering er en egen ferdighet; bekrefte at leverandøren kan trene dine programmerere og gi fjerndiagnostikk. |
For mange jobbbutikker er det mest praktiske første steget inn i flerakset arbeid horisontalt dreiesenter med strømførende verktøy, fordi aksler, flenser og spindler vanligvis trenger vinkelfrese- og borefunksjoner som et dreiesenter kan nå med en enkelt klemme.
Produksjonsvirkelighet: Hva multiakse ikke løser
Flerakset maskinering fortjener sitt rykte, men det gir også begrensninger som dukker opp etter installasjon. De fem vanligste overraskelsene er:
- CAM-tiden flyttes til kontoret – Samtidige verktøybaner tar lengre tid å generere og verifisere enn de tre-akse programmene de erstatter.
- Syklustiden kan øke – én maskin som utfører arbeid tidligere spredt over tre spindler betyr at maskinen går på tomgang mens verktøyet indekserer og delen overføres.
- Kollisjonsrisikoen er høyere – roterende bord og lange verktøyholdere reduserer klaringen, så simulering er obligatorisk, ikke valgfritt.
- Arbeidskonvolutten krymper – det roterende bordet hever delen, og høye komponenter kan treffe spindelnesen før bordet er ferdig.
- Endringer i operatørkompetanse – sonderingsrutiner, verktøyinnstilling og inspeksjon under prosessen betyr mer enn konvensjonell maskineringserfaring.
Den praktiske tilnærmingen er å rute flerakset arbeid til maskinene der aksekostnaden er berettiget, og å holde enkle prismatiske deler på enkelt treakset utstyr. Butikker som styrer miksen får bevisst best avkastning på begge typer maskiner.
En nyttig øvelse: ta de tre mest plagsomme delene i butikken, tell oppsettene de trenger i dag, og pris de samme delene med fire-akse og fem-akse anførselstegn. Hvis antallet oppsett synker fra fire til én, bygger forretningssaken seg selv. Derfra blir spesifikasjonsspørsmålet enklere: hvor mye rotasjonskapasitet, hvilken spindelhastighet og hvilken CAM-postprosessor. Flerakset maskinering er ikke en egen kategori av produksjon; det er ganske enkelt det normale svaret for deler som nekter å bli ferdig i en firkantet klemme.
